APS 排程是什么?为什么很多工厂"排得动"却"排不优"
做生产的都明白,排产是"牵一发动全身"的活:订单来了要排、插单要重排、物料不齐要等、产能不够要调。Excel 排产不是不能用,而是订单一多、插单一频繁,就排不动了;就算勉强排出来,也常常不是最优解。
APS(高级计划排程)就是来解决这个问题的。但 APS 不是"买来就能排得优",这篇文章讲清楚 APS 解决什么、怎么落地、以及中小厂上 APS 的现实路径。
一、Excel 排产的三个天花板
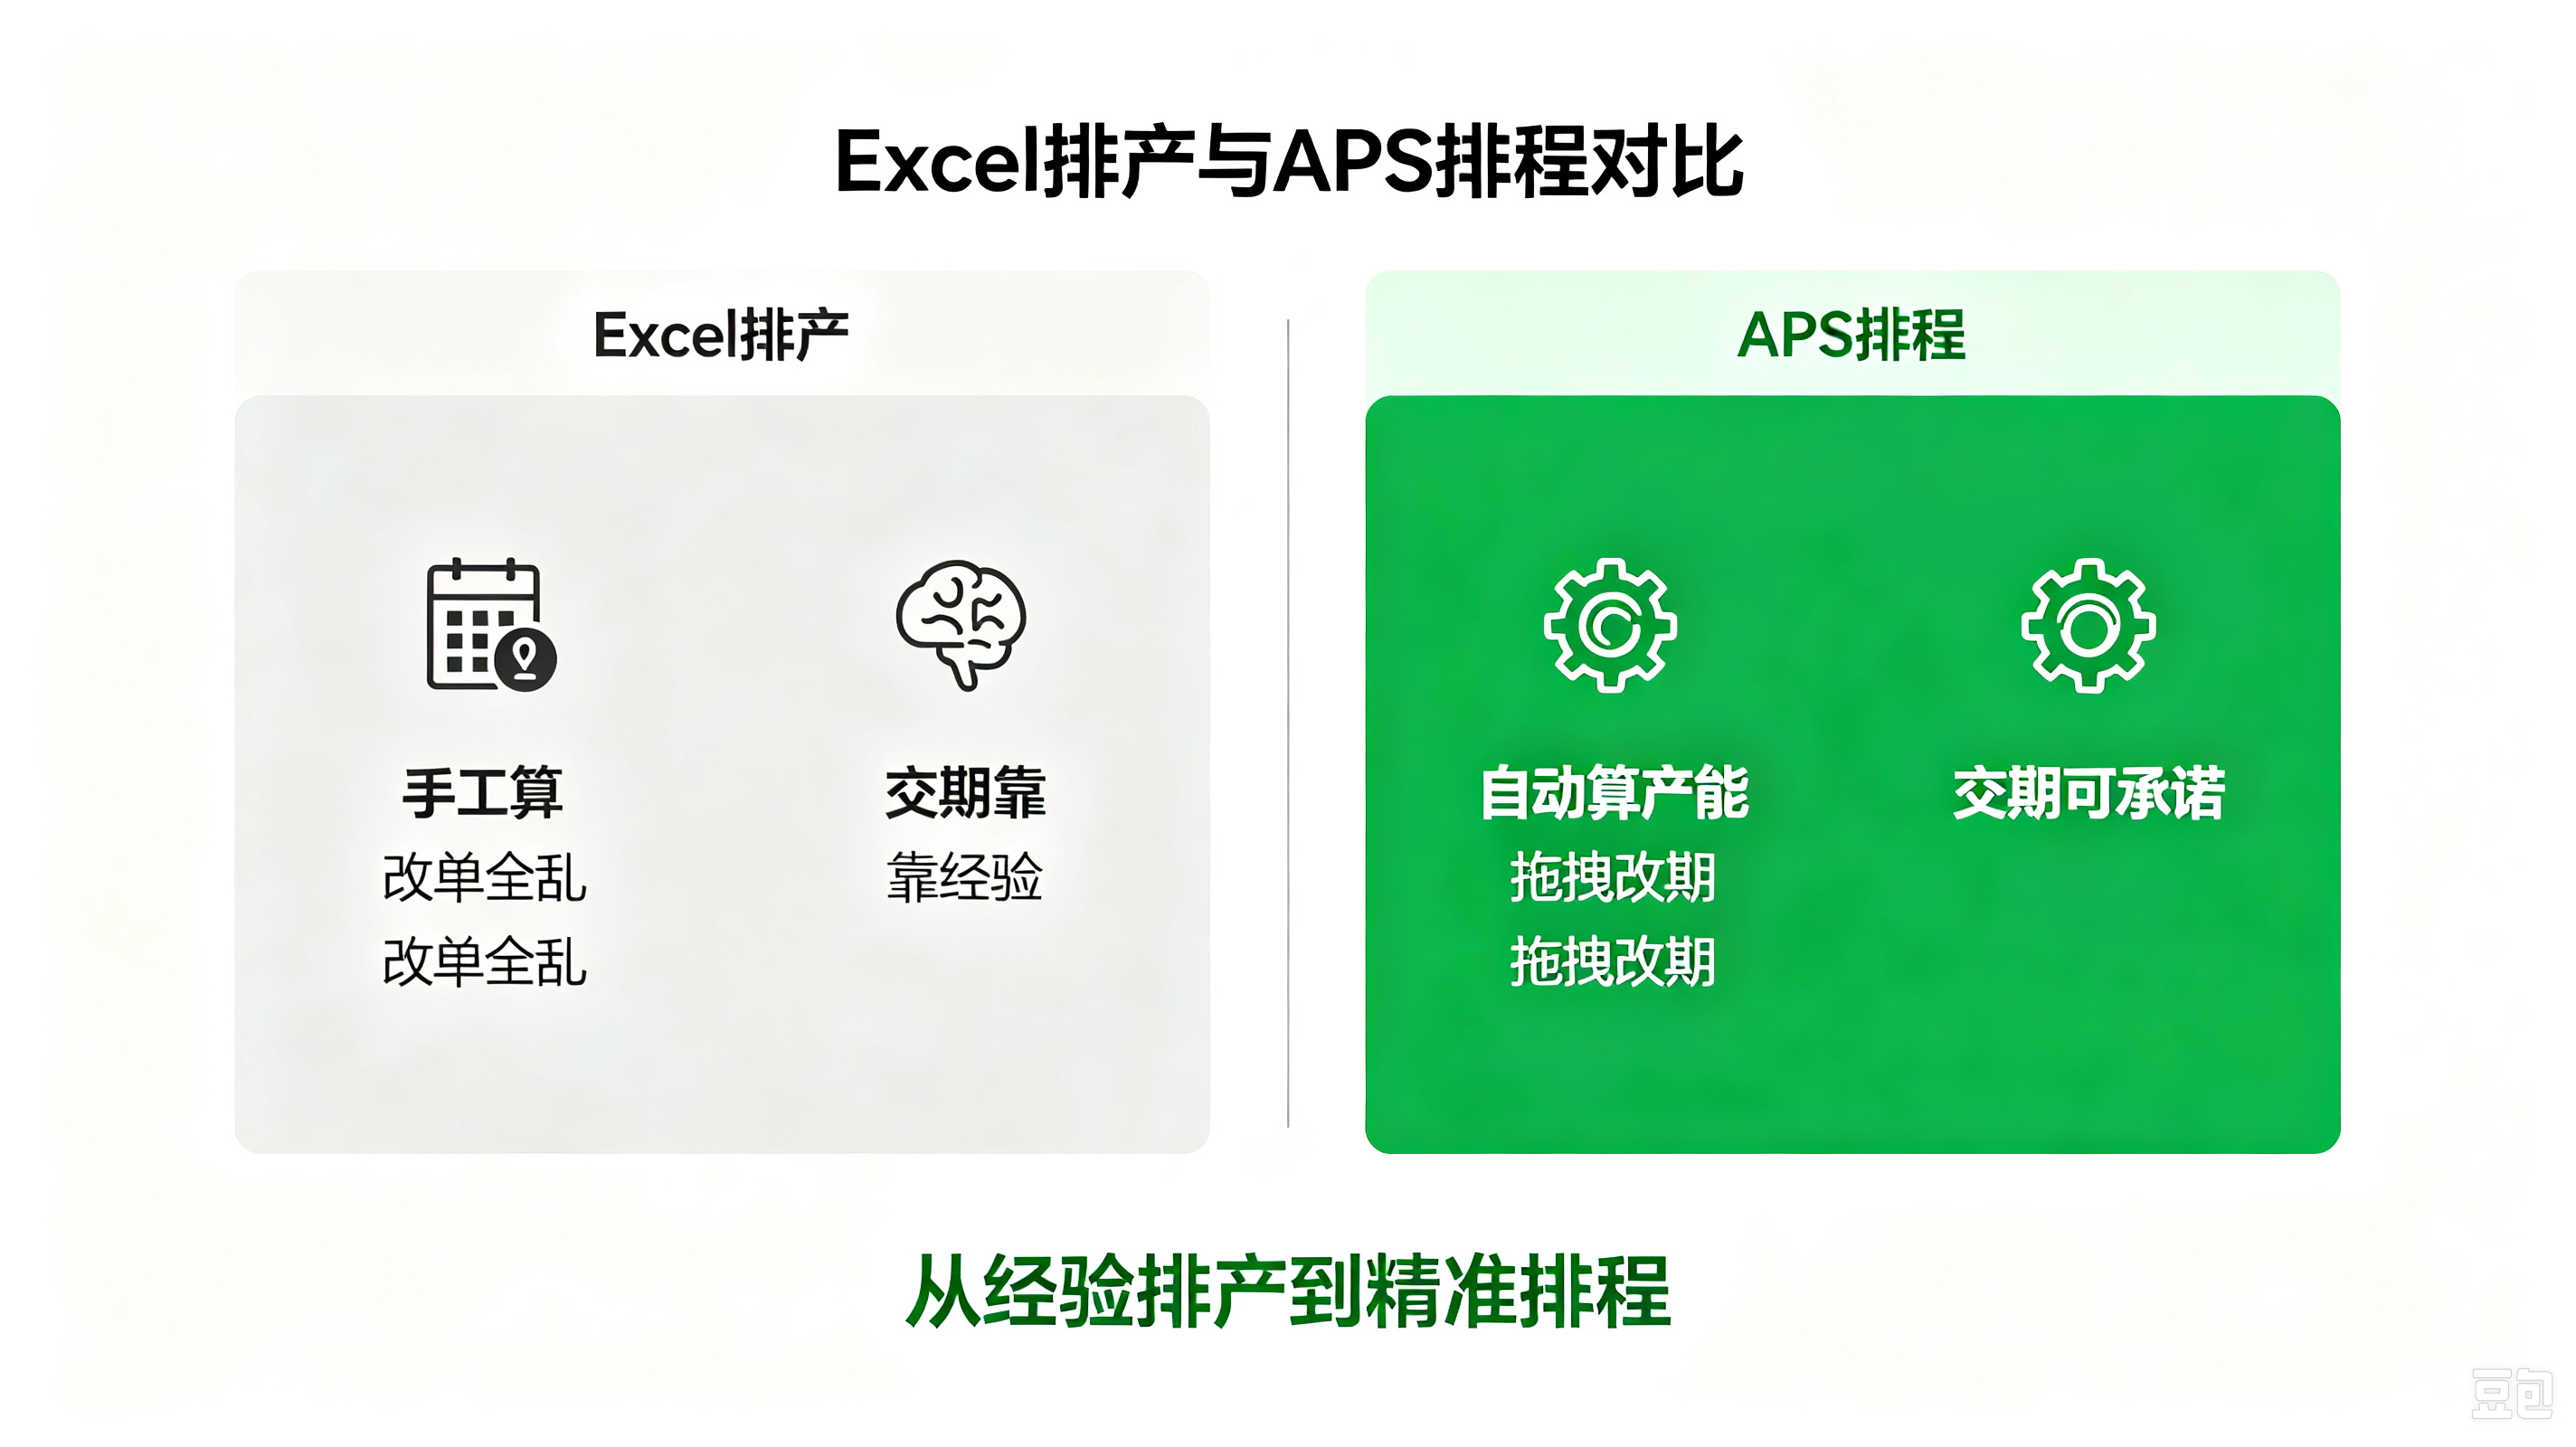
天花板一:算不过来。几十个订单、几百道工序、多台设备,人脑和表格能处理的组合有限。排出来的计划,往往只是"能排出来",不是"排得合理"。
天花板二:改不动。插单是制造业常态。Excel 排好的计划,一个急单插进来,后面的全要手调,一调就乱,一乱就靠"现场说了算"。
天花板三:承诺不了。客户问交期,计划员给不出有依据的答复,只能凭经验拍脑袋。拍错了,就是交付延误和客户投诉。
二、APS 在算什么:把三样东西放一起
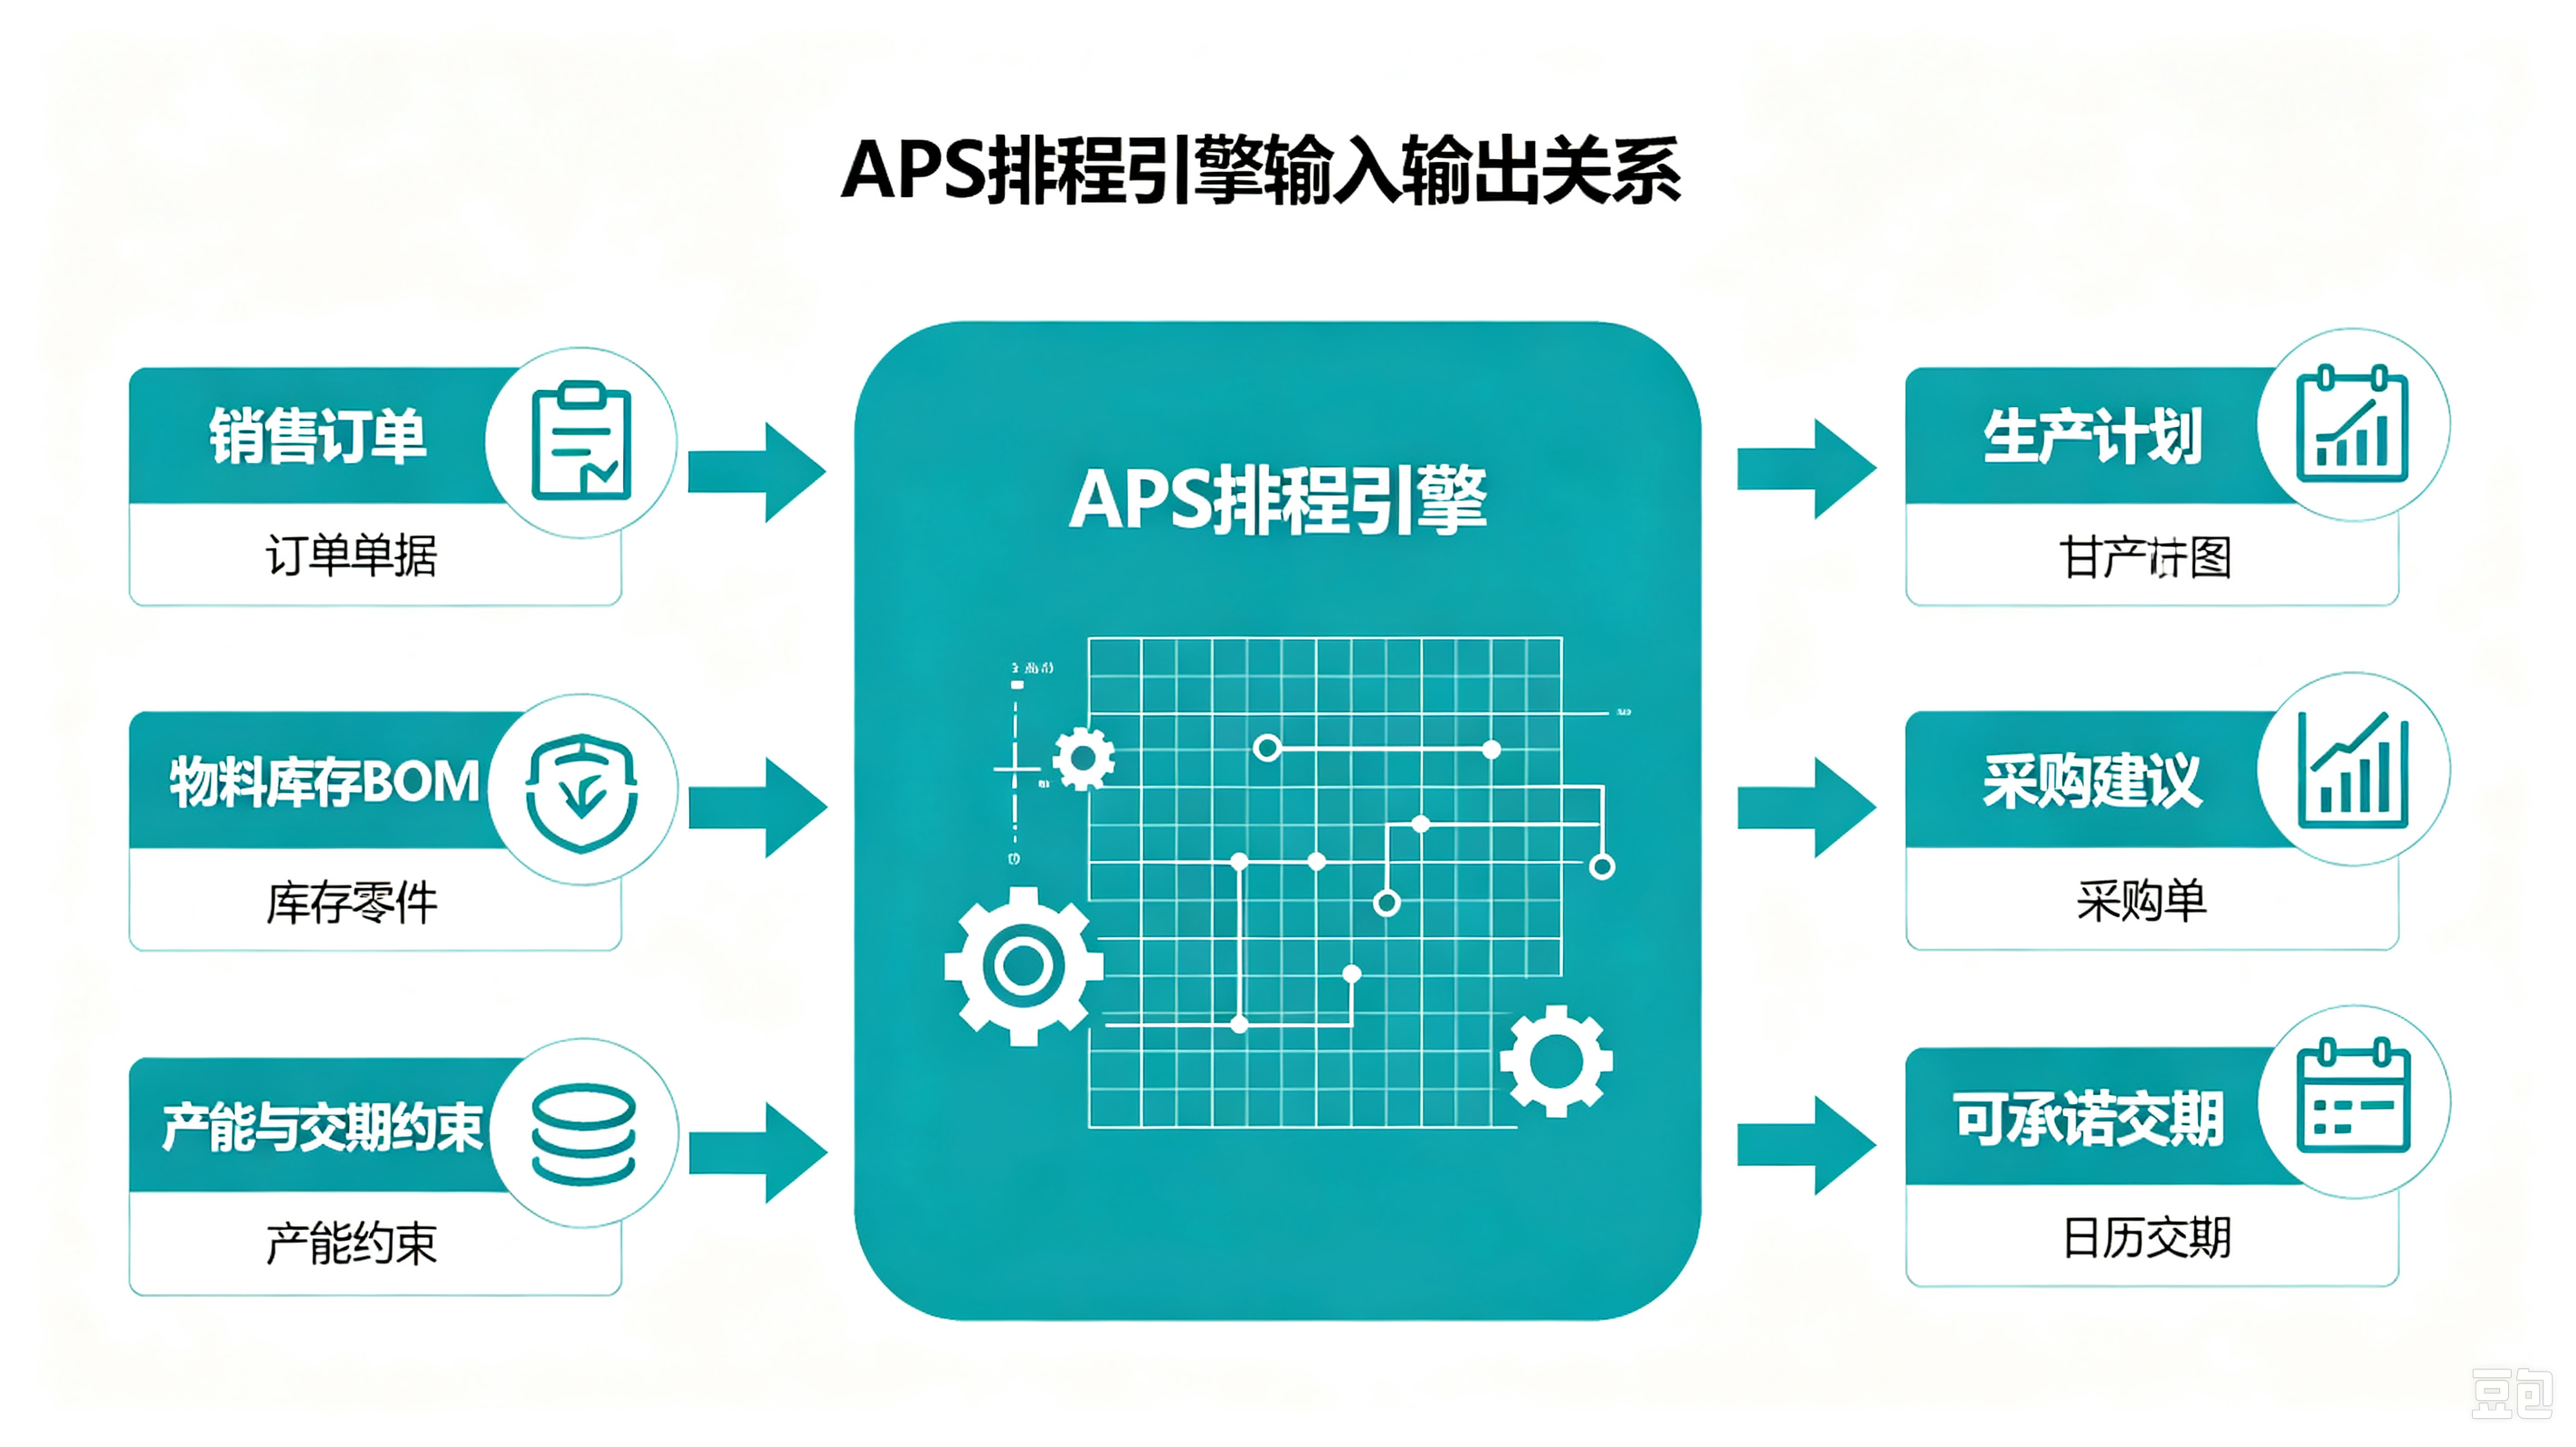
APS 的本质,是把三件事同时算清楚:
优先级。哪些订单先做——交期近的、客户重要的、瓶颈工序要先占的。
产能与物料。设备有多少可用时间、工序要多久、物料齐不齐、有没有替代料。
约束与顺序。工艺路线怎么走、哪道工序是瓶颈、怎么排能减少换型和等待。
算完之后输出什么?生产计划、物料需求建议、以及——最重要的——可承诺交期。销售接单时就能知道"这单什么时候能交",而不是接了再说。
三、甘特图为什么是 APS 的"脸面"
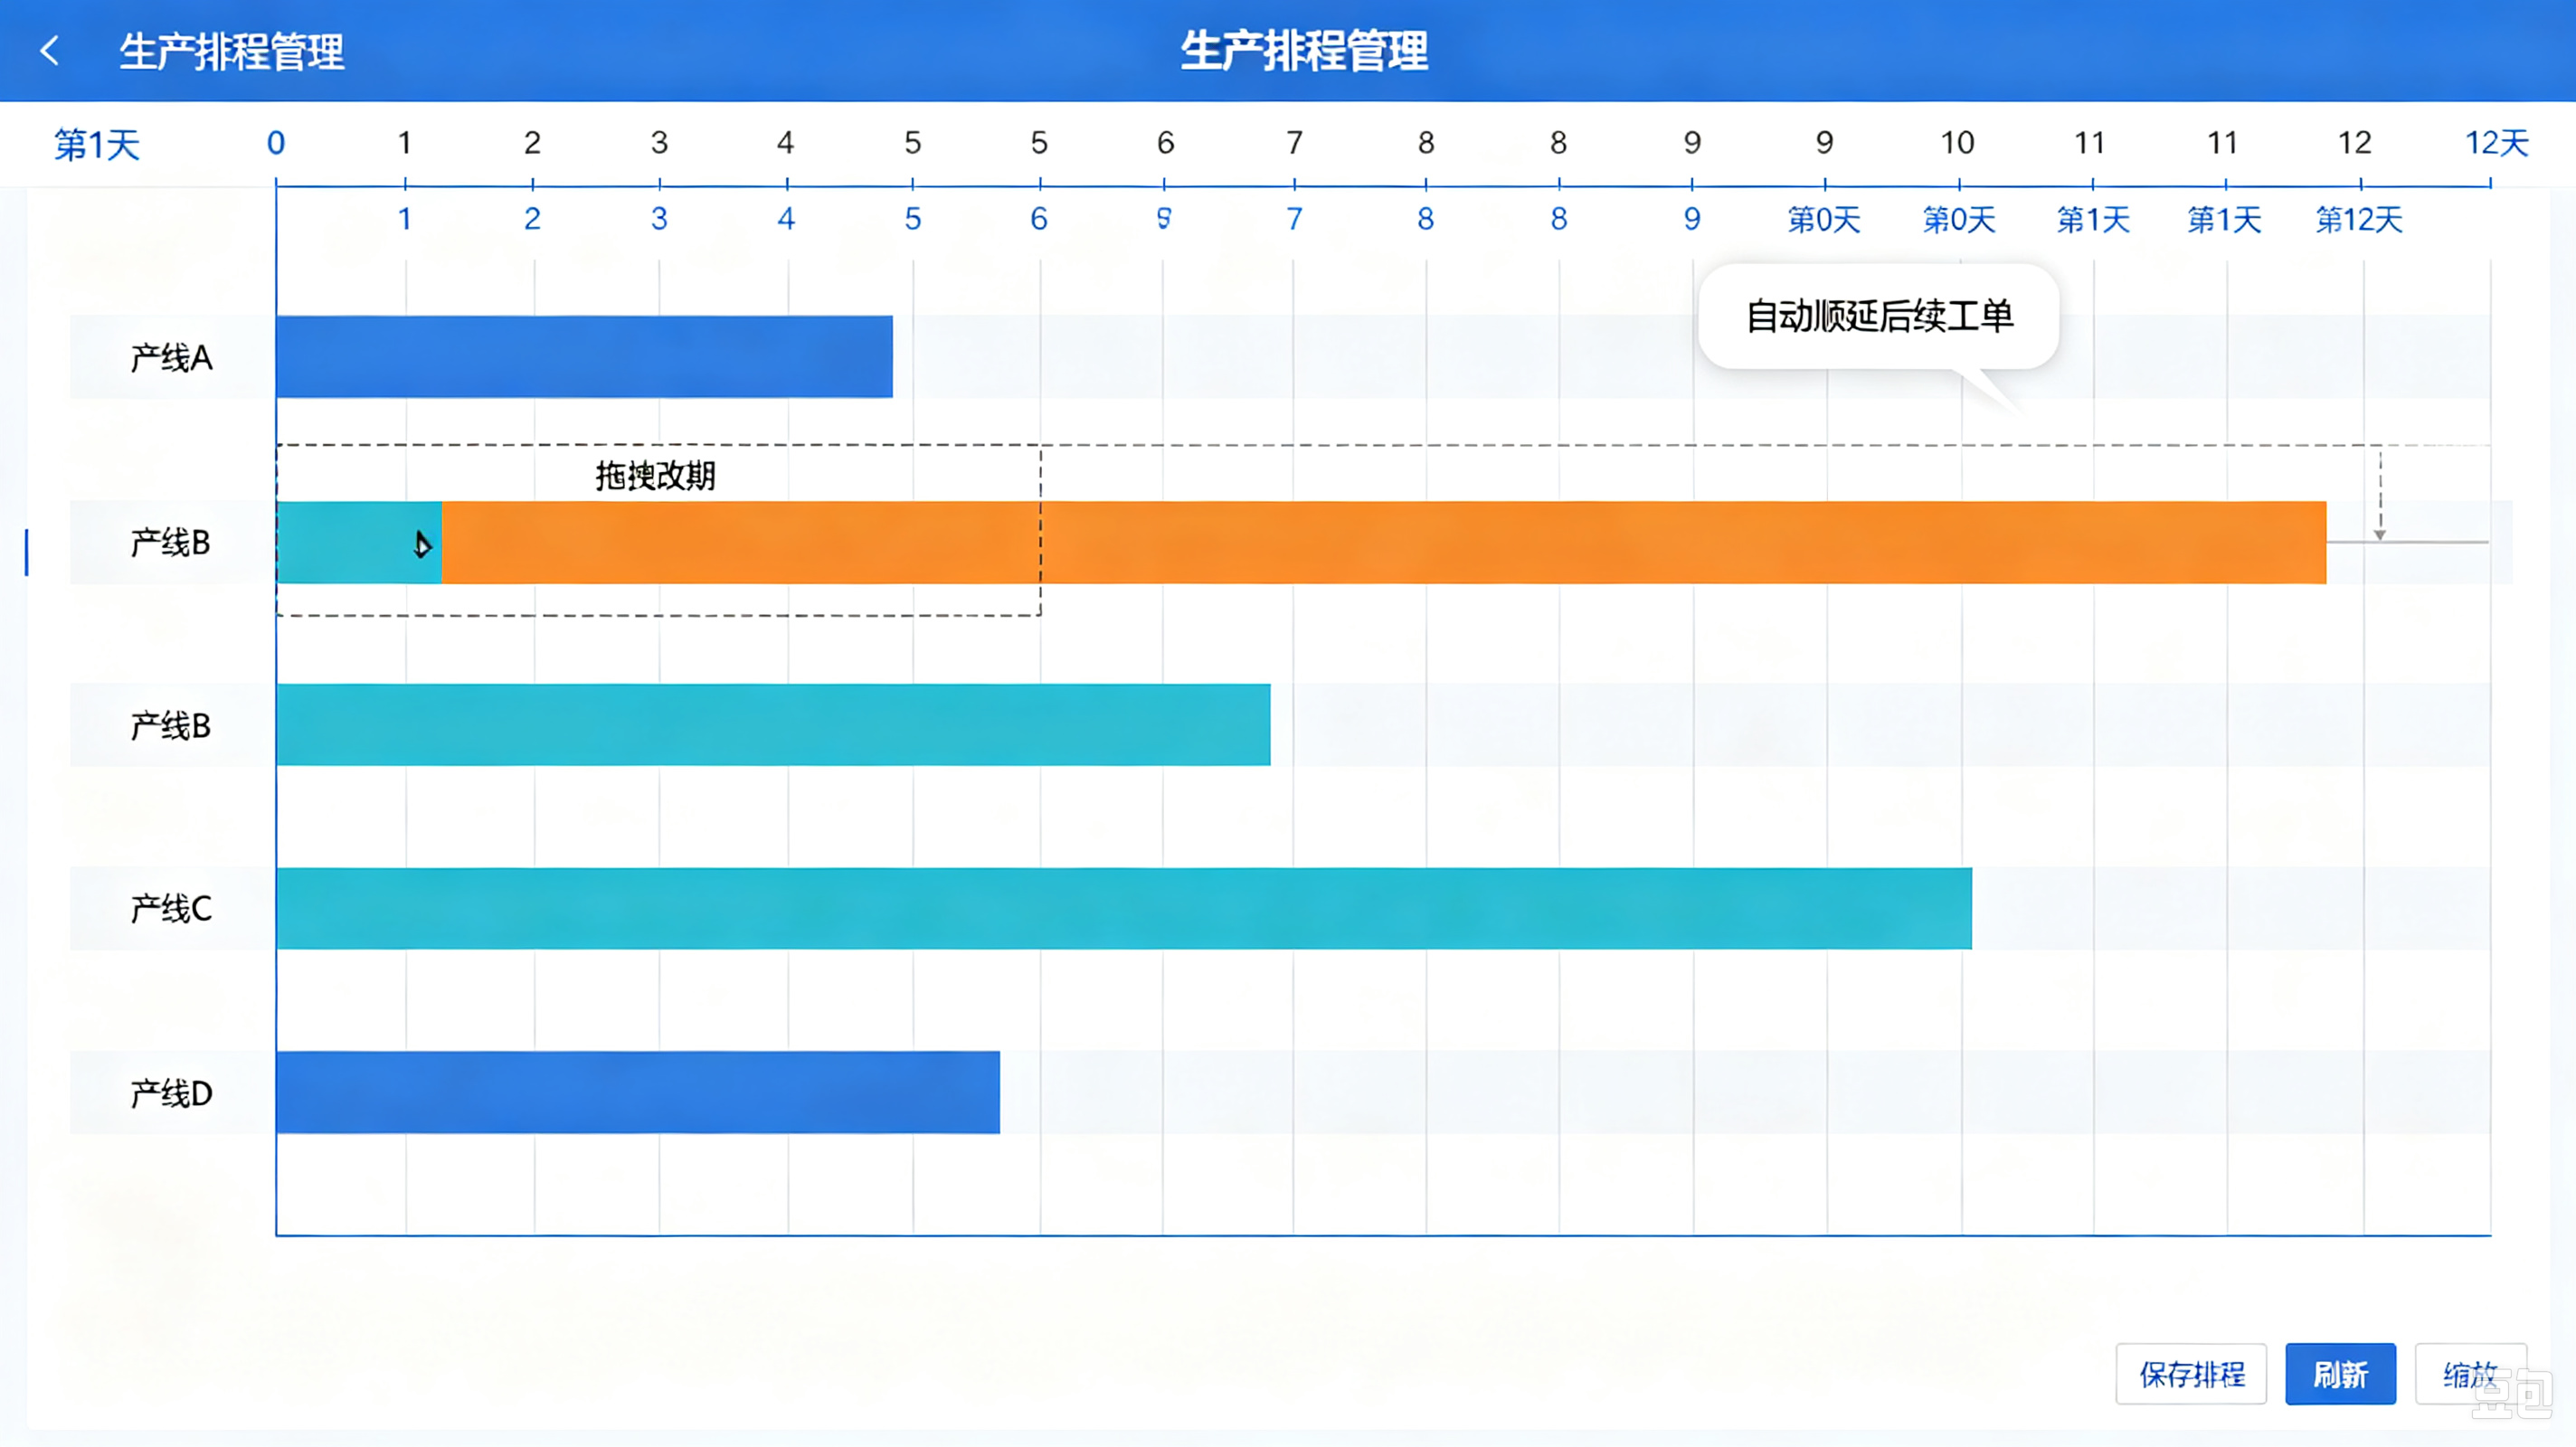
APS 算完的结果,光给一堆数字没人看得懂,甘特图把它变成"看得见的计划":一行是一条产线或一台设备,色条是一张工单,长度是占用时间。好处有两个:
一是能看懂。计划员不用读晦涩的排程结果,一眼看出谁在什么时间做什么。
二是能干预。自动排完不是终点——急单插进来,直接在甘特图上拖拽改期,系统自动顺延后续工单、提示冲突。机器算 + 人来调,比纯自动更贴合实际。
四、中小厂上 APS 的现实路径
很多中小厂一听 APS 就觉得"那是大厂才用得起的"。其实不然,关键是分步走:
第一步:数据要准。工艺路线、工时、产能日历要维护准确——APS 是"垃圾进垃圾出",基础数据不准,算法再好也白搭。这一步最枯燥,也最重要。
第二步:先自动排、人工审。上线初期别指望全自动。让 APS 出建议计划,计划员审核调整,跑一段时间建立信任。
第三步:从瓶颈工序突破。全厂排程复杂,先盯瓶颈工序/瓶颈设备排细,其余粗排,见效快、阻力小。
五、别把 APS 当"一键排产机"
说实话,APS 不是装上就自动最优的魔法。它的价值是把你从"手工排不动"里解放出来,把"改单全乱"变成"拖拽重排",把"交期靠拍脑袋"变成"交期有依据"。机器算基础方案,人来管例外——这才是 APS 在中小厂落地的正确姿势。
常见问题
APS 和 MRP 有什么区别?
MRP 算"要什么料、什么时候要",回答物料需求;APS 算"哪个订单在哪个设备什么时候做",回答产能排程。两者配合:MRP 管料,APS 管产能与顺序。
上 APS 需要准备什么?
重点是基础数据:工艺路线、工时定额、产能日历、设备与产线档案。数据越准,排程结果越可信;建议先花时间把这块理清。
插单后整个计划都要重排吗?
不需要全盘重排。APS 支持在甘特图上拖拽插入新单,系统自动顺延受影响工单并提示产能冲突,计划员微调即可。
评论已关闭
本文评论功能已关闭。如有问题或建议,欢迎通过邮箱联系:sales@smosoft.com