批次追溯:客户一个电话,你几分钟能定位到问题批次?
做制造的,最怕接到这类电话:"上个月发的那批货,有一批出了问题,你们查一下是哪些料、哪道工序、哪几个人做的。"
能几分钟给出答案的工厂,客诉处理是主动的;要翻三天纸质记录的工厂,不仅被动,还可能因为"说不清"而赔上不该赔的。差别就在"批次追溯"做得实不实。
一、追溯的本质:批次号一路"带着走"
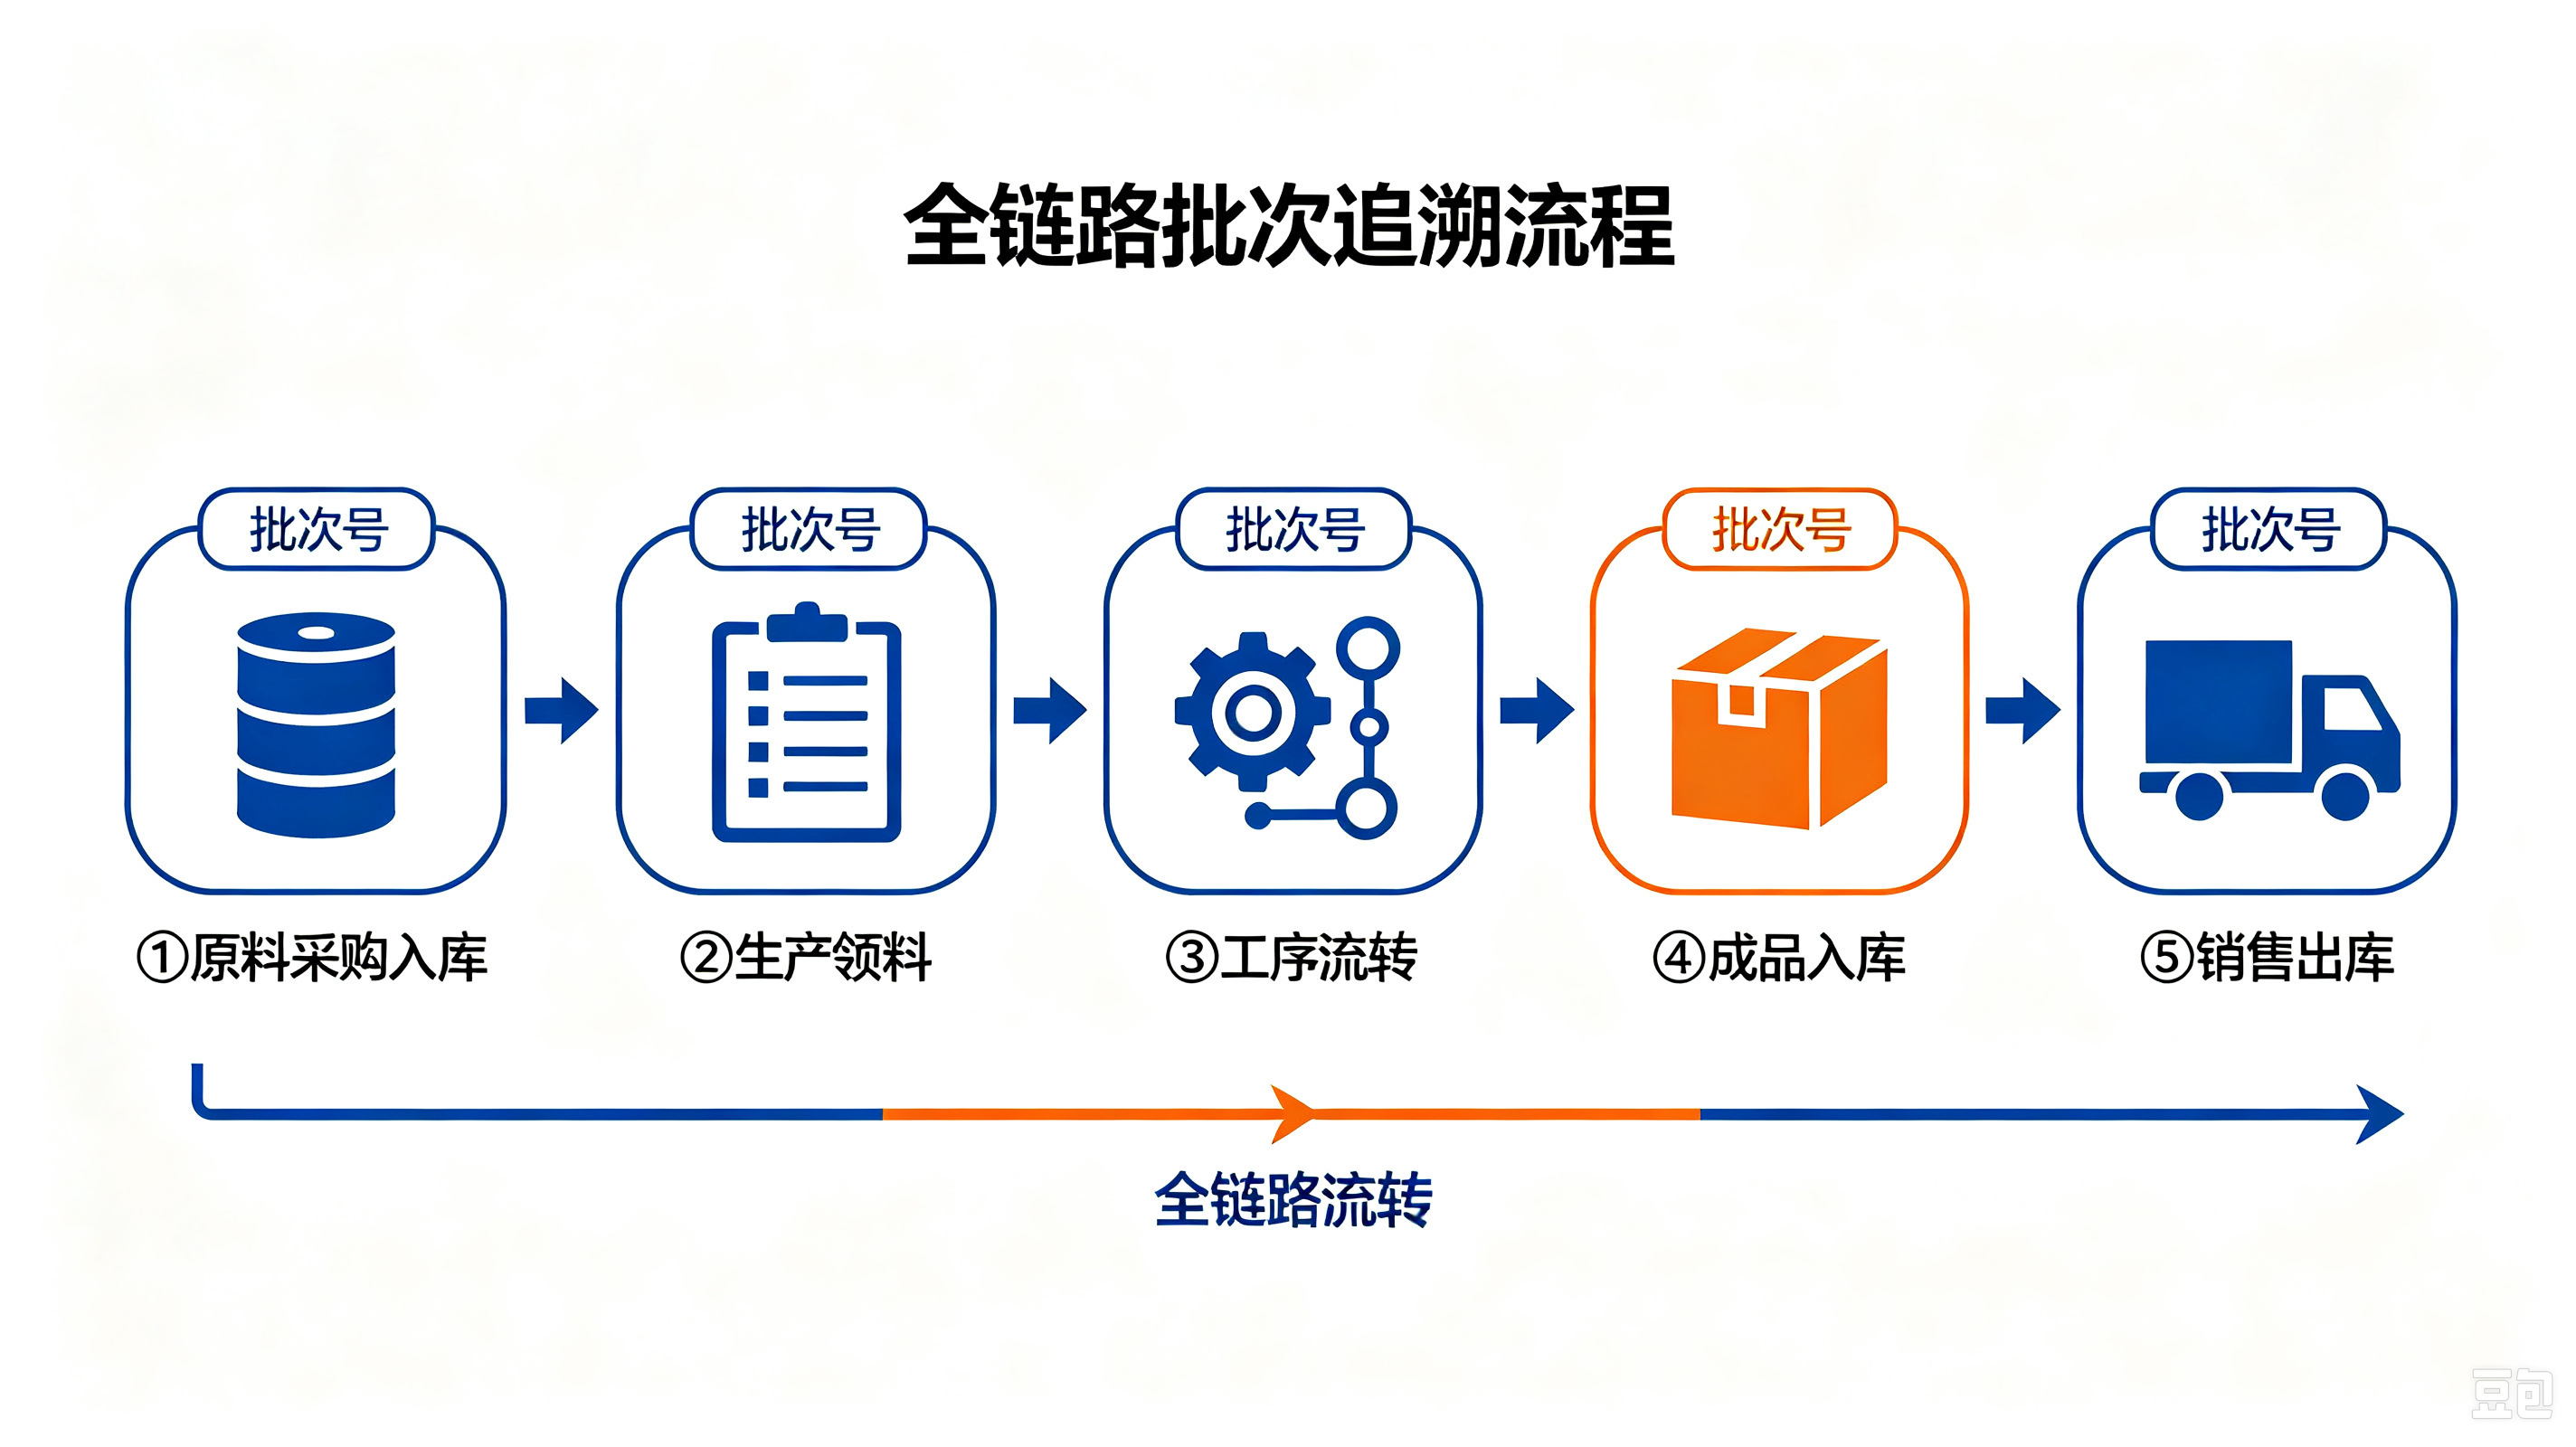
批次追溯听起来复杂,本质就一句话:让一个批次号从原料进厂到成品出厂,一路跟着走,每一步都记录"它和谁发生过关系"。
具体到链条上,至少有五个环节要留痕:
① 原料采购入库。每批原料入库带上批次号(或关联供应商批次),记录供应商、到货日期、检验结果。
② 生产领料。领料单上要能查到"这批成品用了哪批原料"——这是追溯的关键跳点,领料不按批次记,链条就断了。
③ 工序流转。半成品在工序间流转时记录批次/序列号,能定位到具体工序、设备、操作人员与时间。
④ 成品入库。成品按批次入库,关联生产工单与投入的原料批次。
⑤ 销售出库。出库单记录"哪个批次发给哪个客户",客诉来了能反向查。
二、两种追溯方向,都要能做
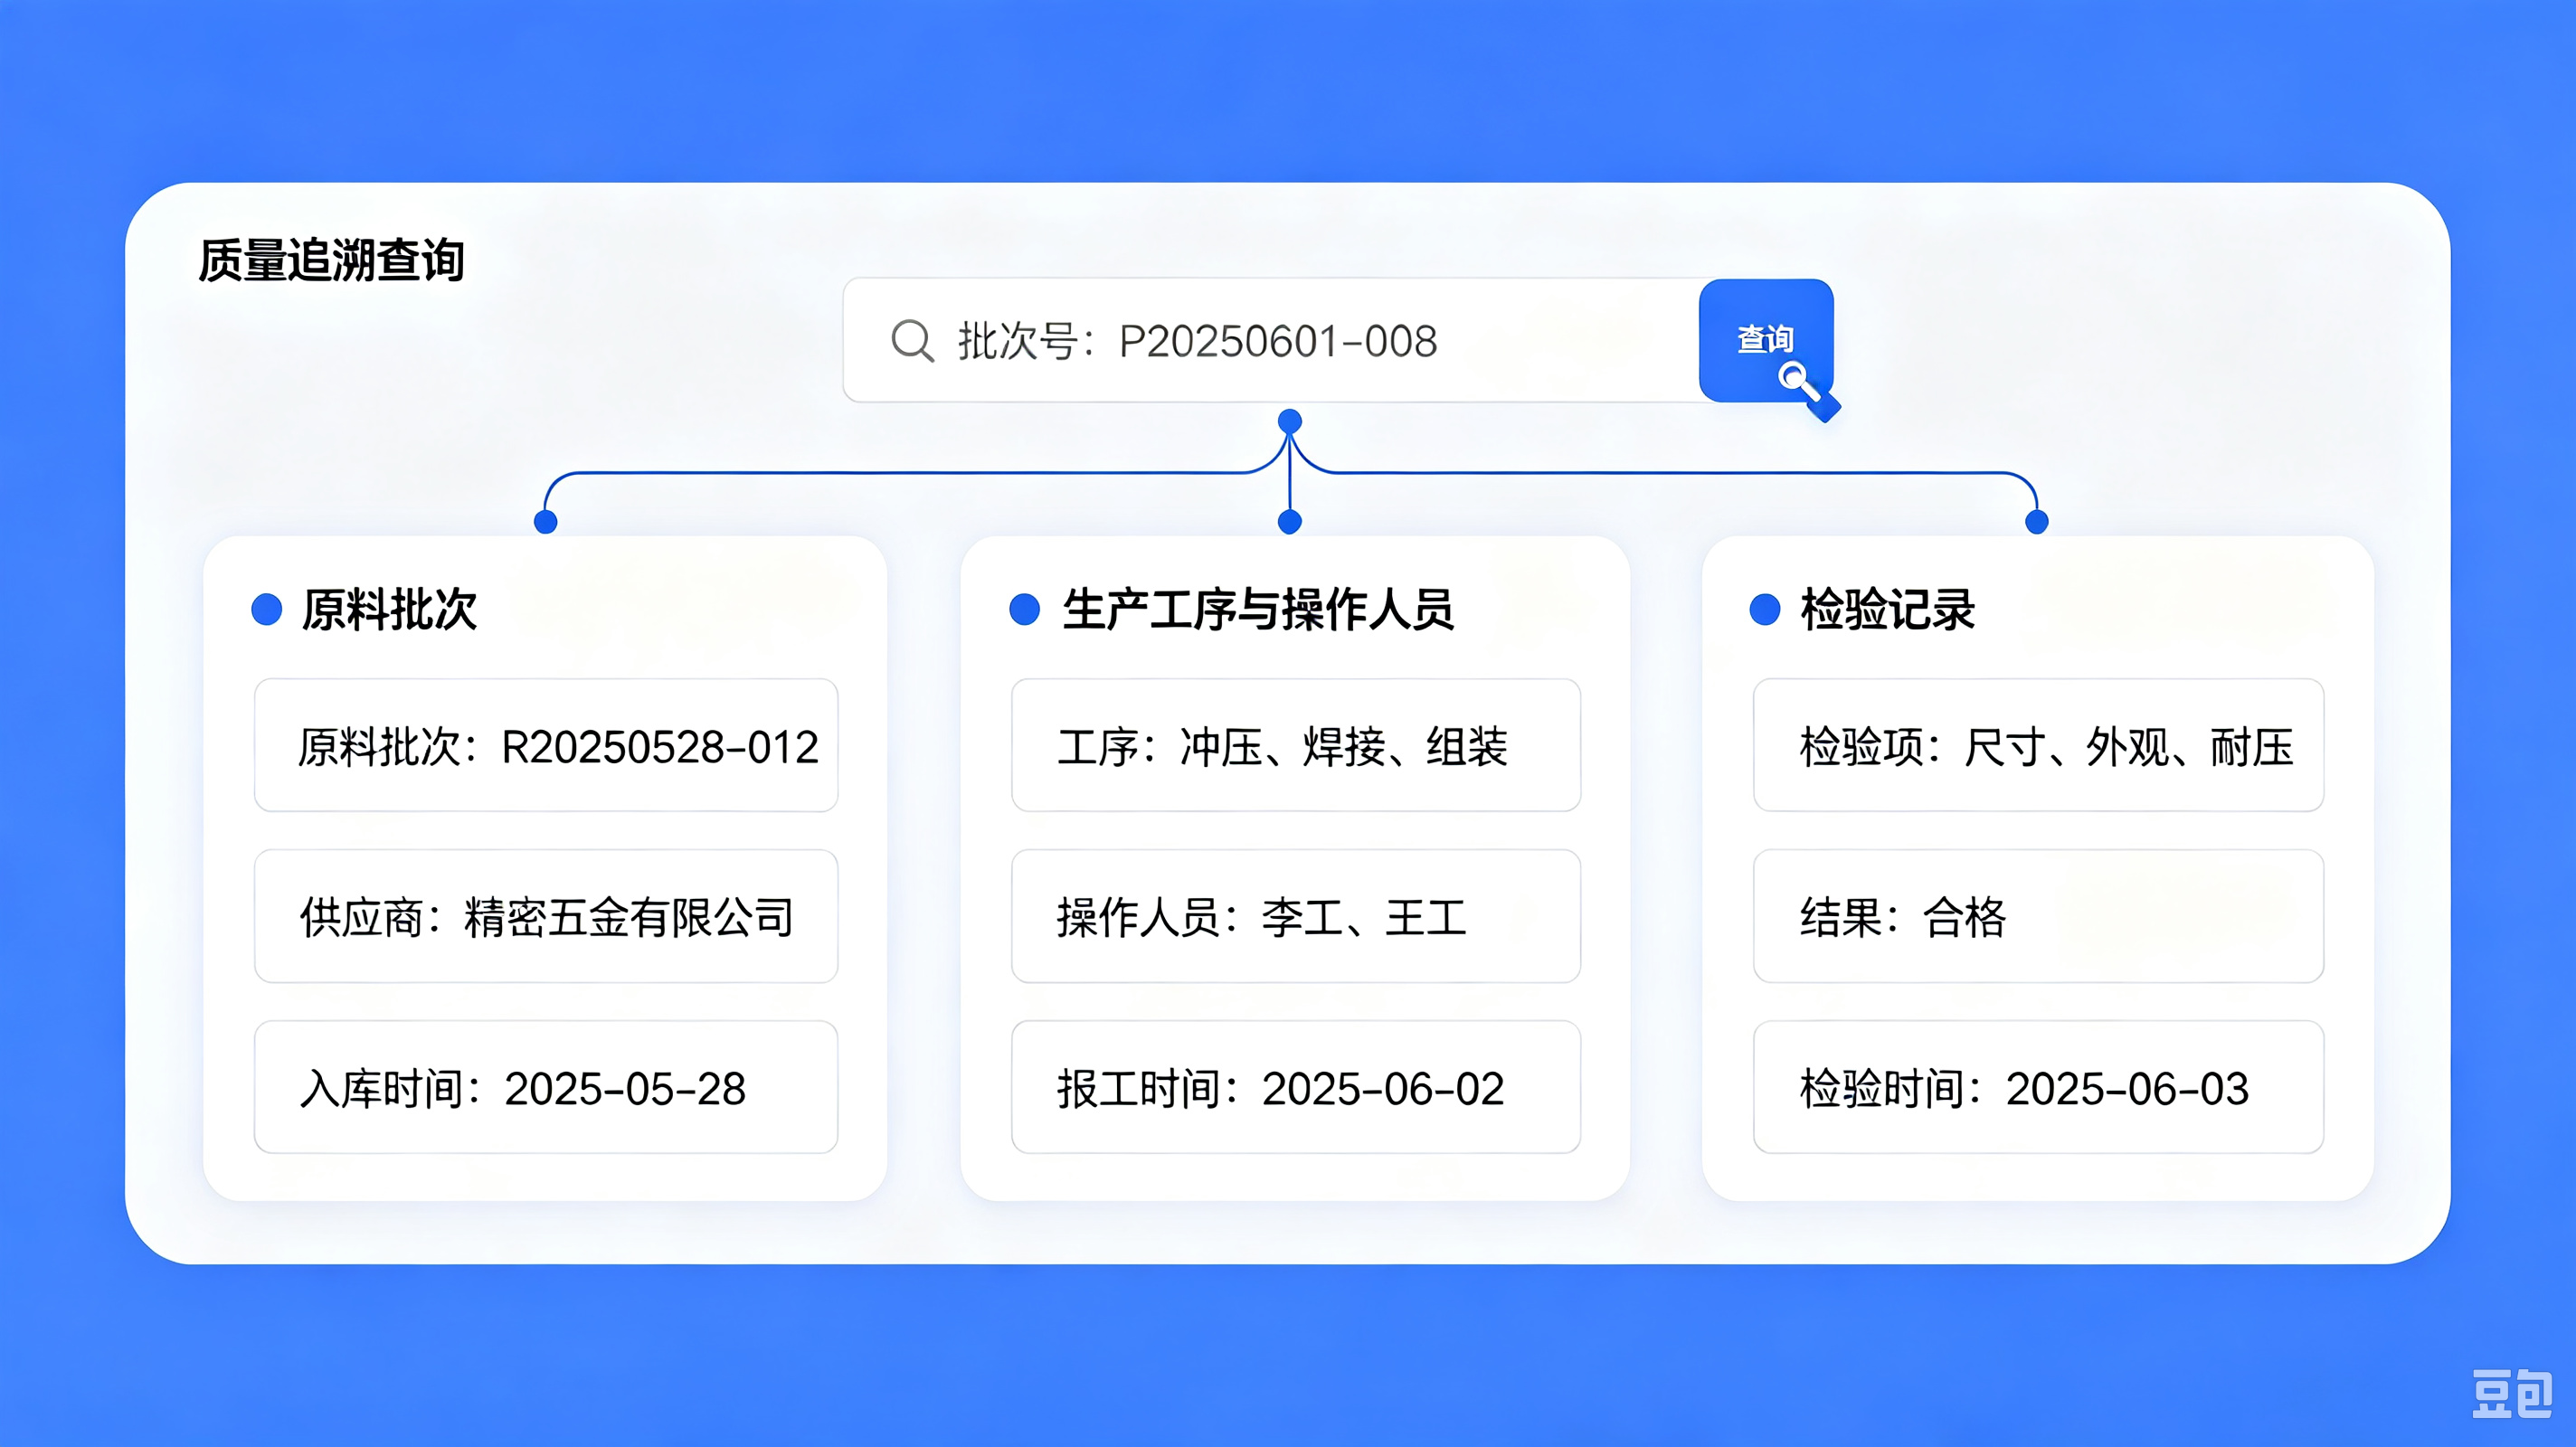
真正可用的追溯系统,正反两个方向都要通:
正推(正向追溯):从原料批次出发,查出"这批料用在了哪些成品、发给了哪些客户"——适合原料出问题时的主动召回。
反查(反向追溯):从成品批次或客诉出发,反查"这批货用了哪些料、过了哪些工序、谁做的"——适合客诉处理。
两个方向都通,追溯才是"闭环"的,而不是只能查一半。
三、为什么很多工厂"追溯系统"形同虚设
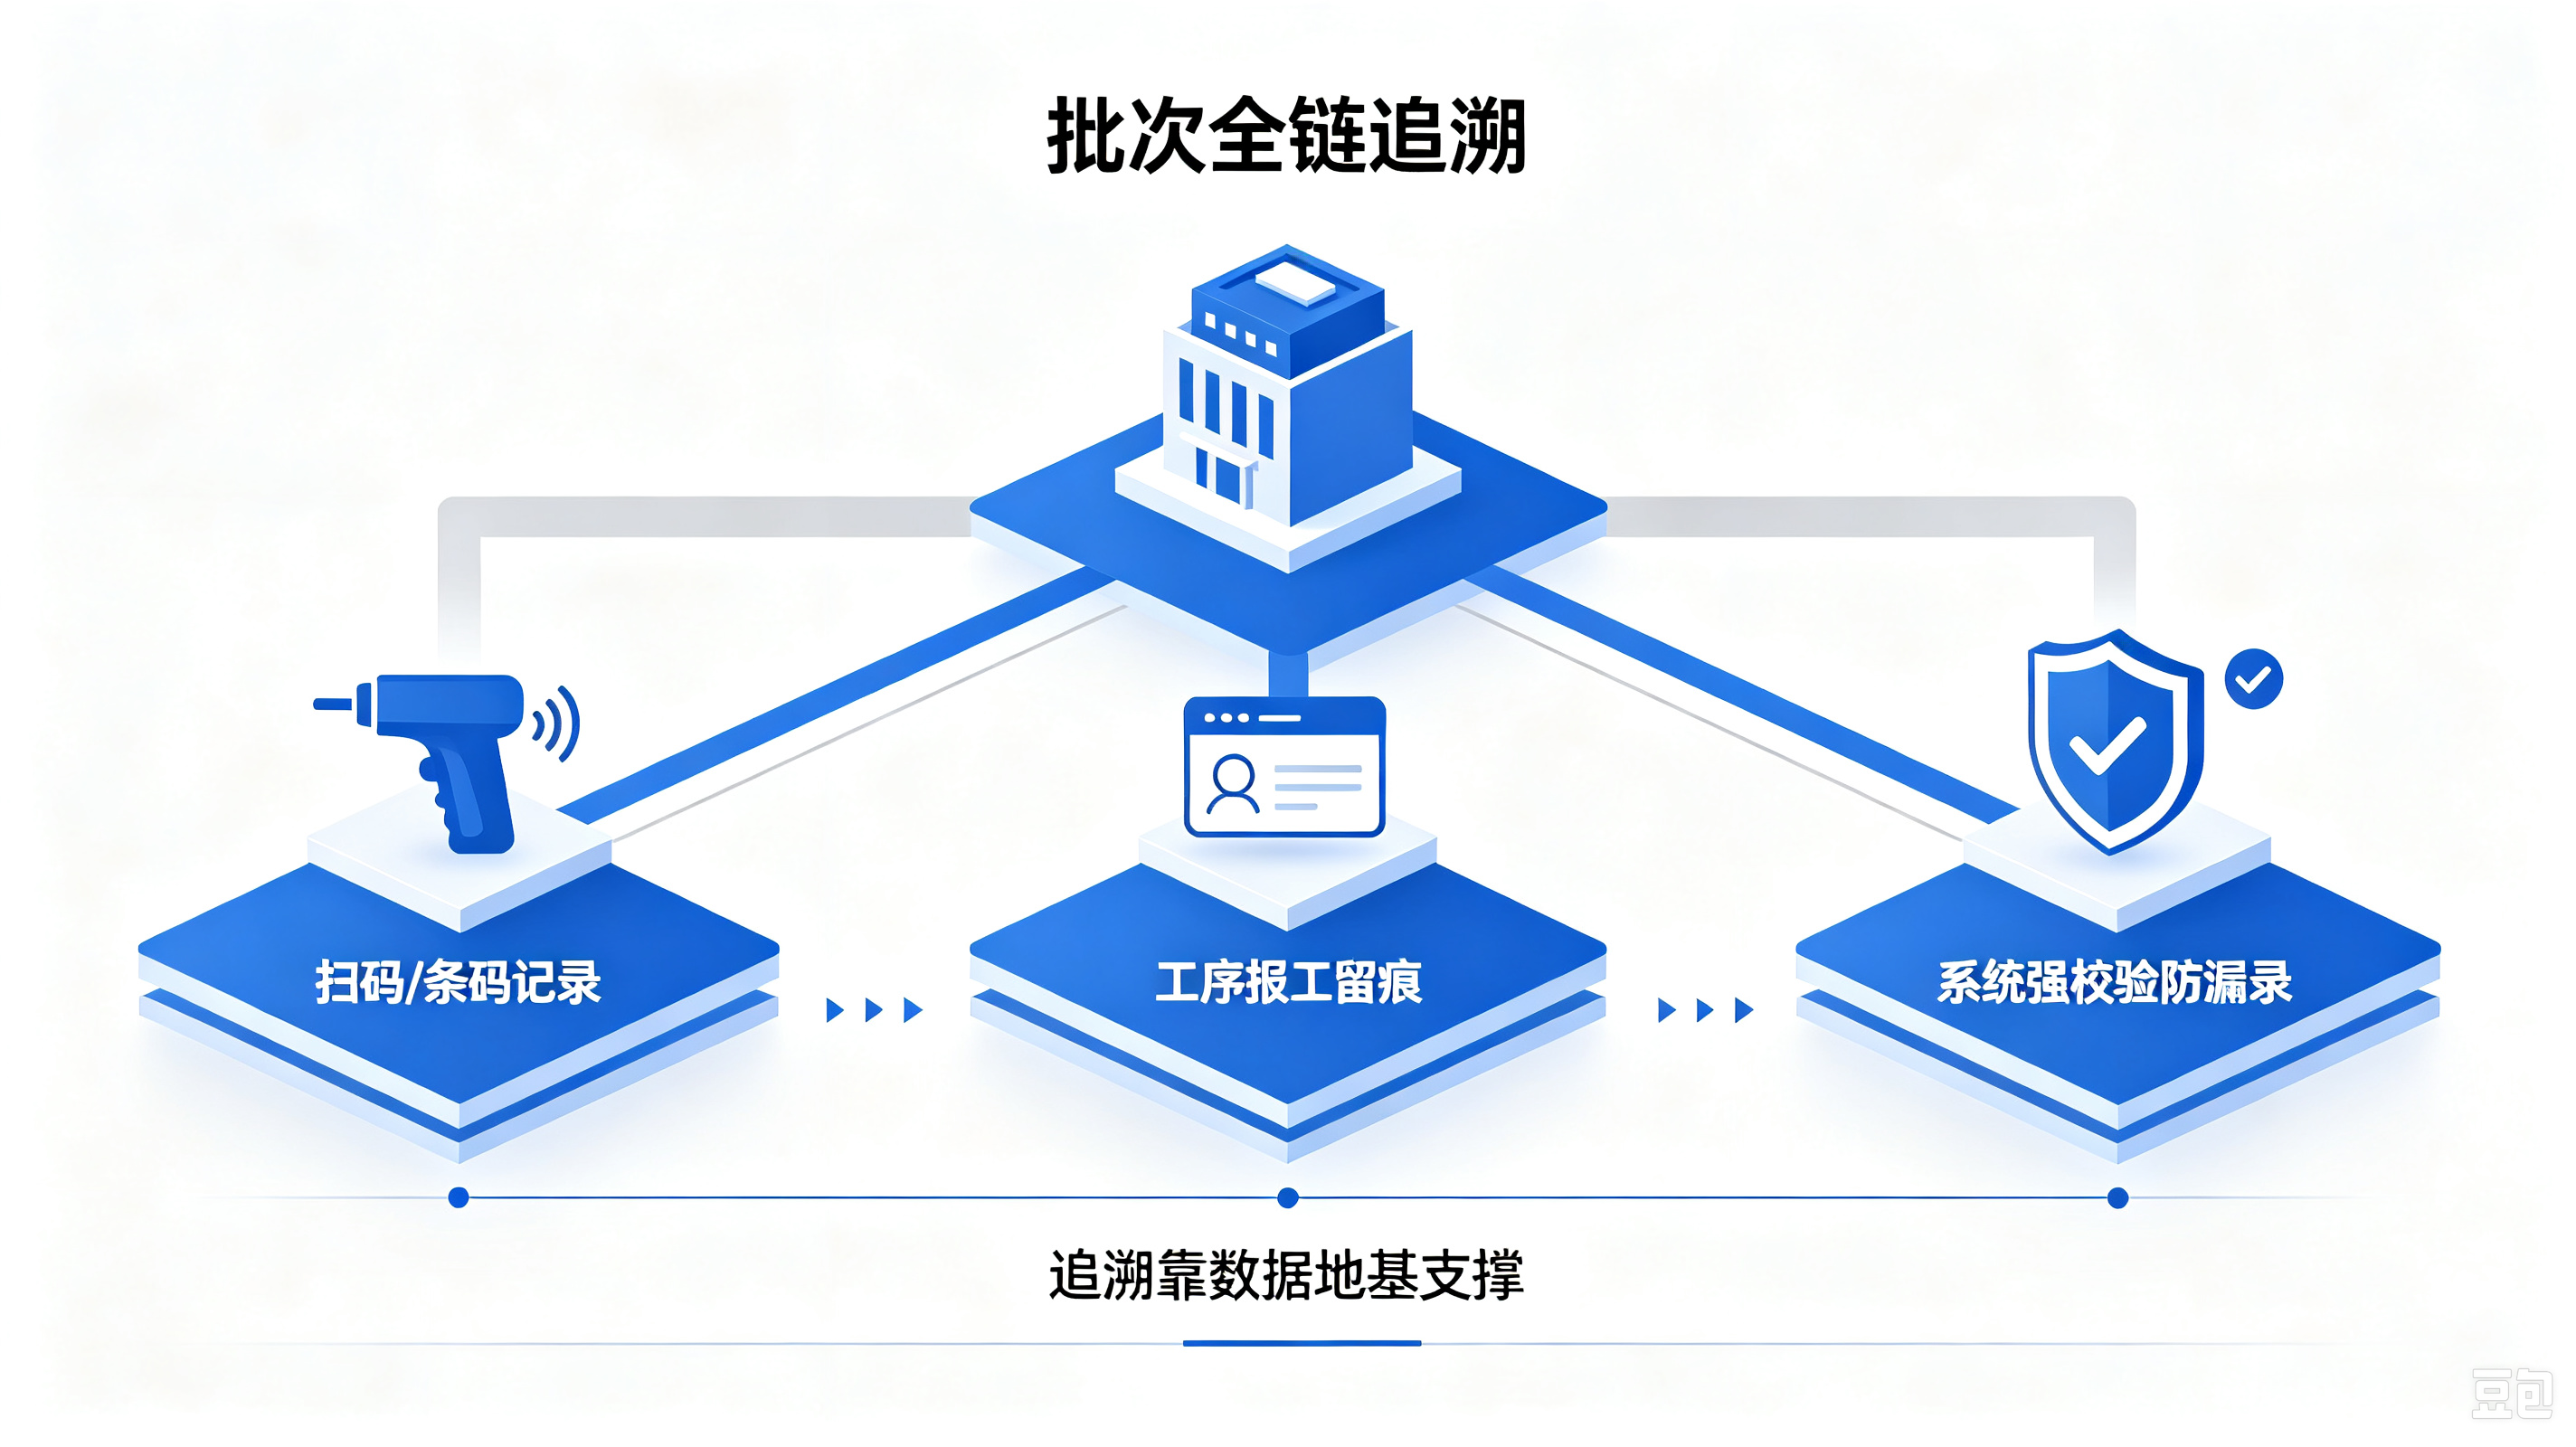
不少工厂买了系统,追溯还是做不起来,原因几乎都出在数据采集这一层:
靠人工补录。现场先干活、后补单,补着补着就漏了、错了——链条一断,追溯就是空谈。
各环节脱节。领料不记批次、工序不记人,中间断了一环,前后就对不上。
没有强校验。系统不拦"批次没填就过站",全靠自觉,结果可想而知。
所以追溯做得好不好,七分在采集、三分在系统。扫码报工、条码/RFID 自动采集、系统强校验(批次必填、防漏录)——这些"笨功夫"才是追溯能用的前提。
四、给质量负责人的落地建议
第一,先画一条"追溯链路图"。把原料→生产→成品→销售的批次流转画出来,标出每个环节的批次标识和记录点,找出"最容易断"的环节。
第二,从断点下手。先补最容易断的那一环(通常在生产领料或工序流转),别一上来追求全链自动化。
第三,定追溯演练。上线后定期做"模拟客诉":随机挑一个成品批次,看能不能在规定时间内查完整条链。查不通的地方,就是系统要补的地方。
五、一句总结
批次追溯不是给客户看的"面子工程",是质量管理的"最后一道保险"——平时用不上最好,一旦需要,它就是帮你把损失和纠纷控制在最小范围的底气。把数据采集的笨功夫做扎实,追溯才是真能追。
常见问题
批次和序列号有什么区别?
批次是"一批"(同批原料/同批生产)共用一个标识,适合批量管理;序列号是"单件唯一",适合贵重、需单件追溯的产品。多数制造用批次够用,高价值或强监管行业再上序列号。
追溯做不起来,通常卡在哪?
绝大多数卡在数据采集:现场靠事后补录、领料不记批次、缺系统强校验。先把扫码报工和批次必填做到位,追溯链才不会断。
追溯要花很多钱上设备吗?
不一定。基础追溯用条码+扫码枪就能落地;自动化和大批量场景再考虑 PDA 或 RFID。关键不是设备多贵,而是每环节都真实记录。
评论已关闭
本文评论功能已关闭。如有问题或建议,欢迎通过邮箱联系:sales@smosoft.com