车间看板、OEE、安灯:数据到底从哪来,怎么用才有价值
走进不少工厂,车间墙上都挂着大屏看板,红红绿绿很热闹。但问一句"这些数据准吗、看完之后做了什么",往往就冷场了。
看板不是"挂出来好看"的。真正有意义的车间数字化,是让看板上的每一个数字都来自真实业务、并能推动改善。这篇文章聊聊车间看板、OEE、安灯背后的数据逻辑。
一、看板的数据从哪来:先想清楚这个问题
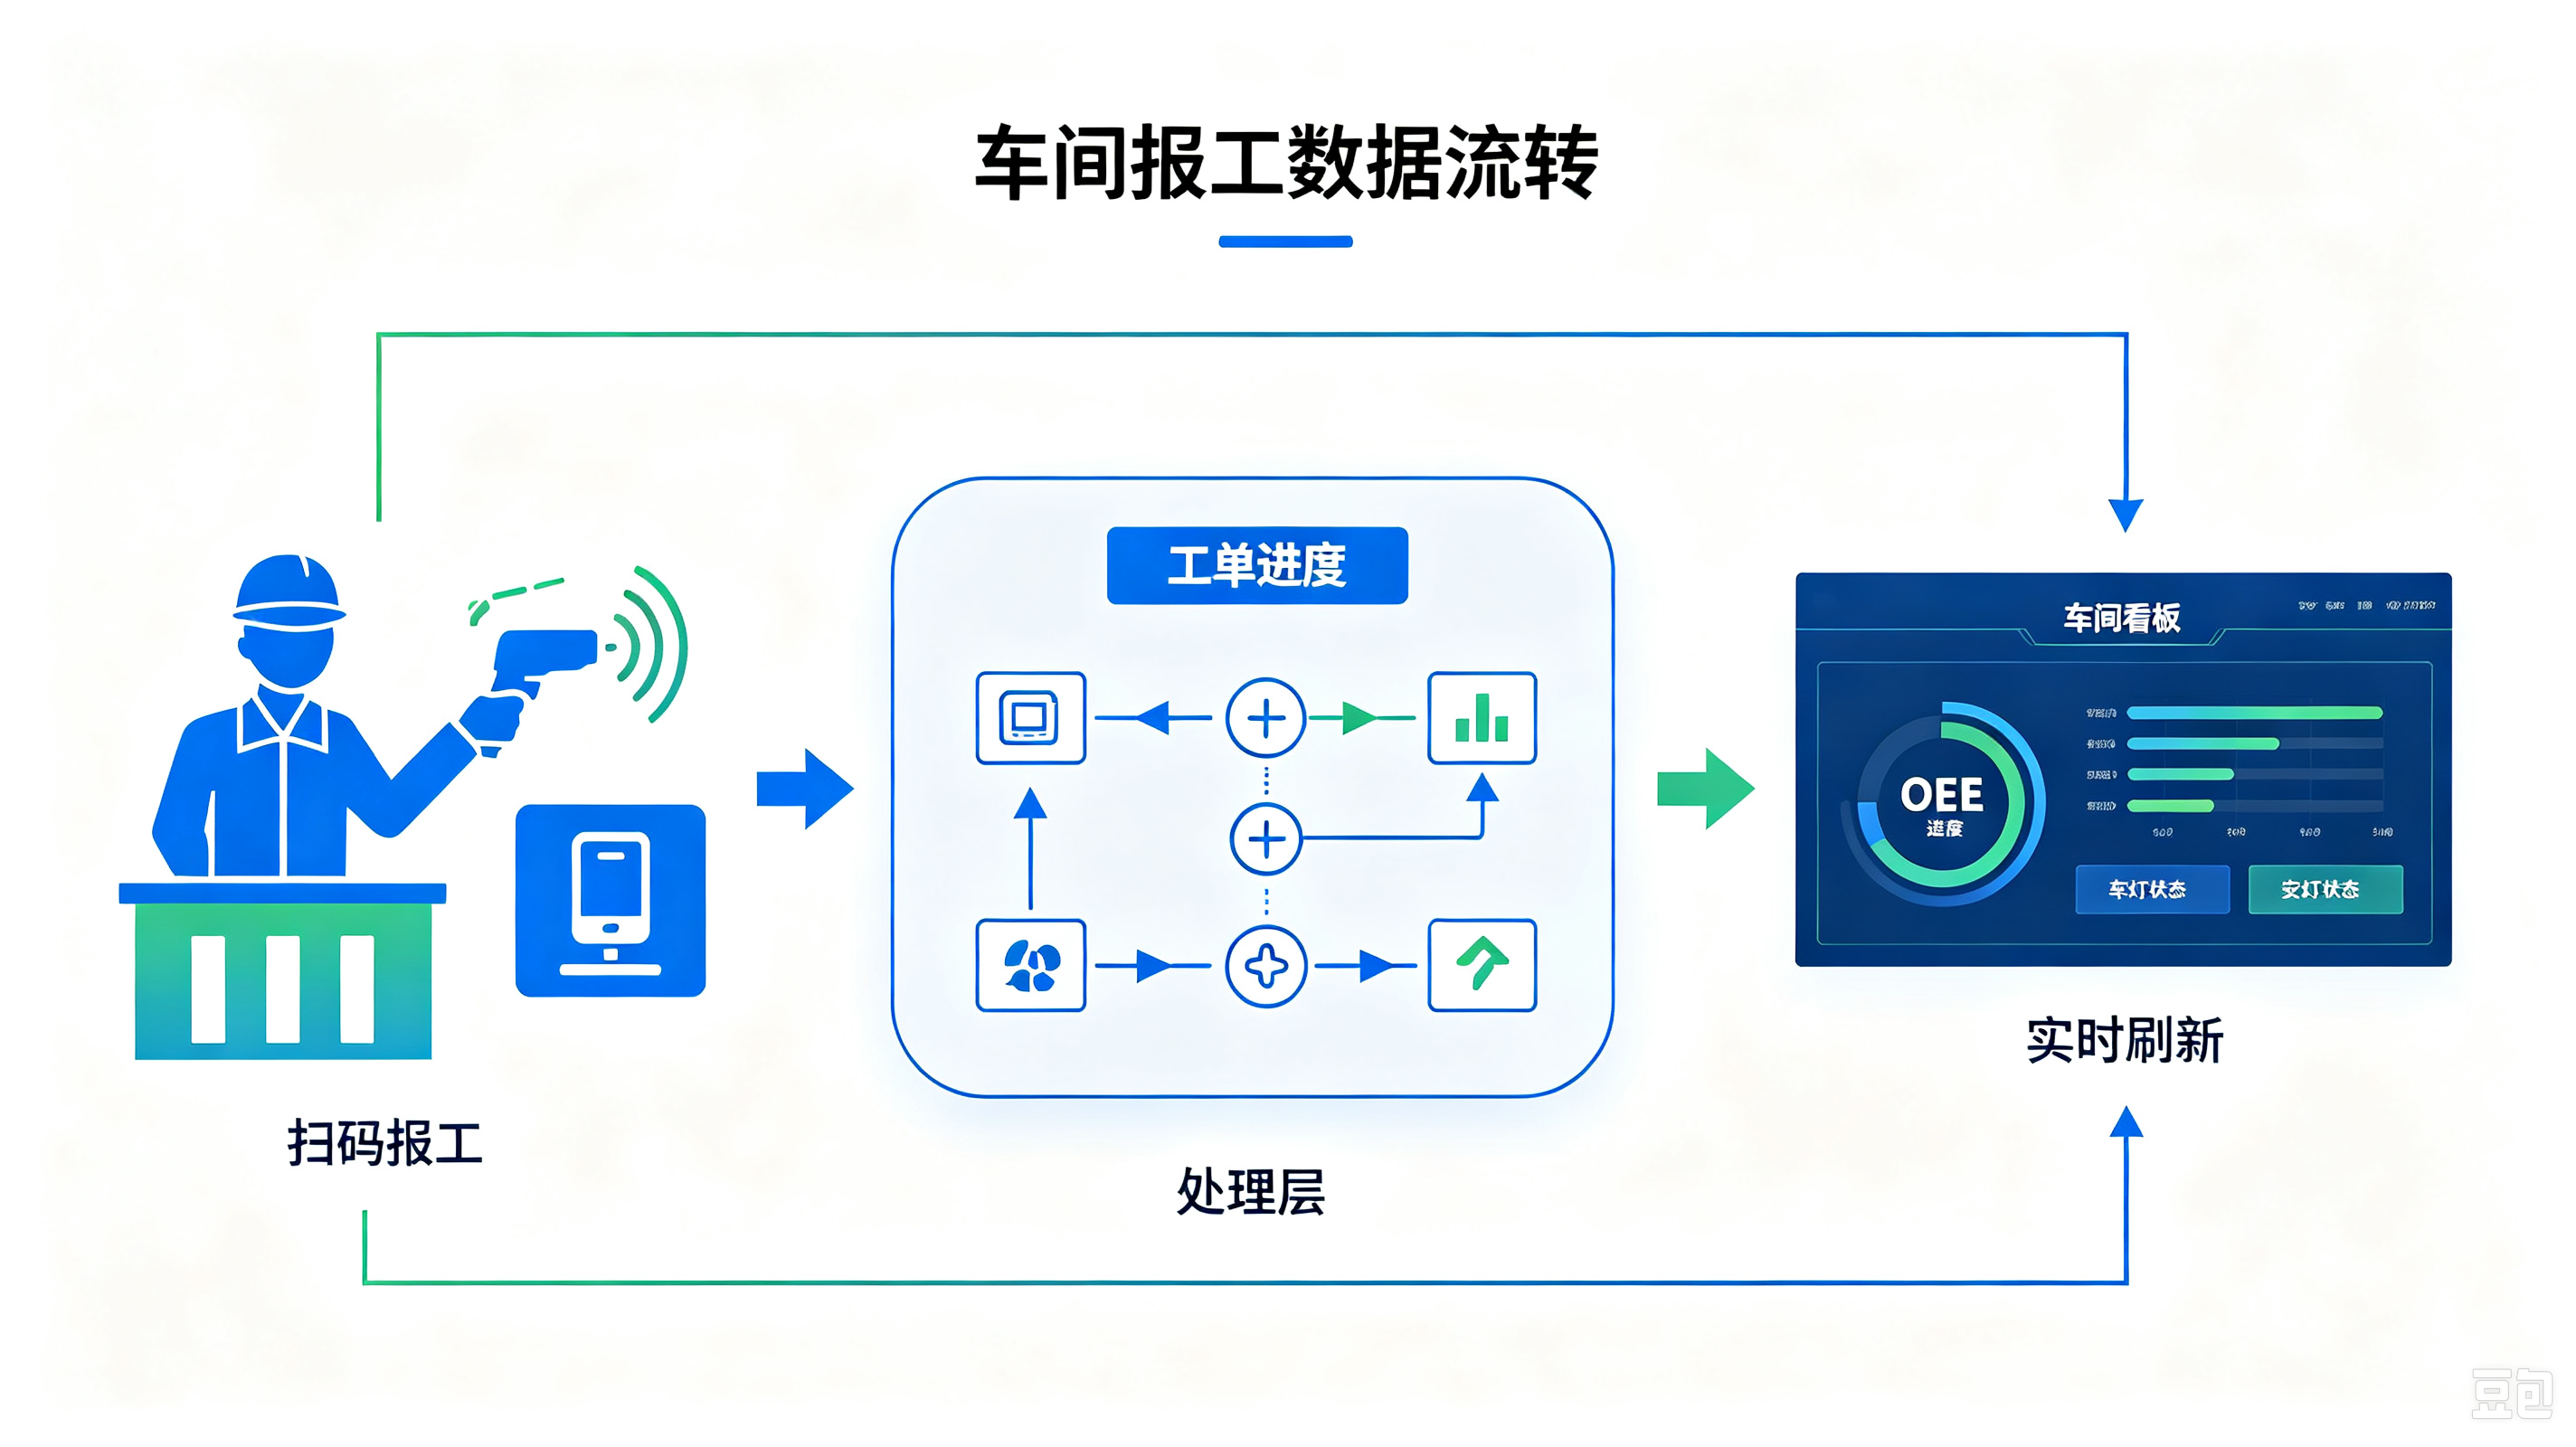
车间看板显示"今天计划 1000 件、已完成 650 件",这个 650 是怎么来的?只有一种来源是可信的——工序报工。
工人每完成一道工序、一批数量,扫码或在终端上报工,系统实时累计,看板跟着刷新。反之,如果"完成数"是班组长下班前估一个填上去的,那看板就是装饰品。
所以车间数字化的第一步,是把报工这件事做扎实:谁、在哪个工单、哪道工序、完成了多少、用了多少工时——一次报工,把产量、工时、进度全部带出来。
二、OEE 怎么算才不骗人
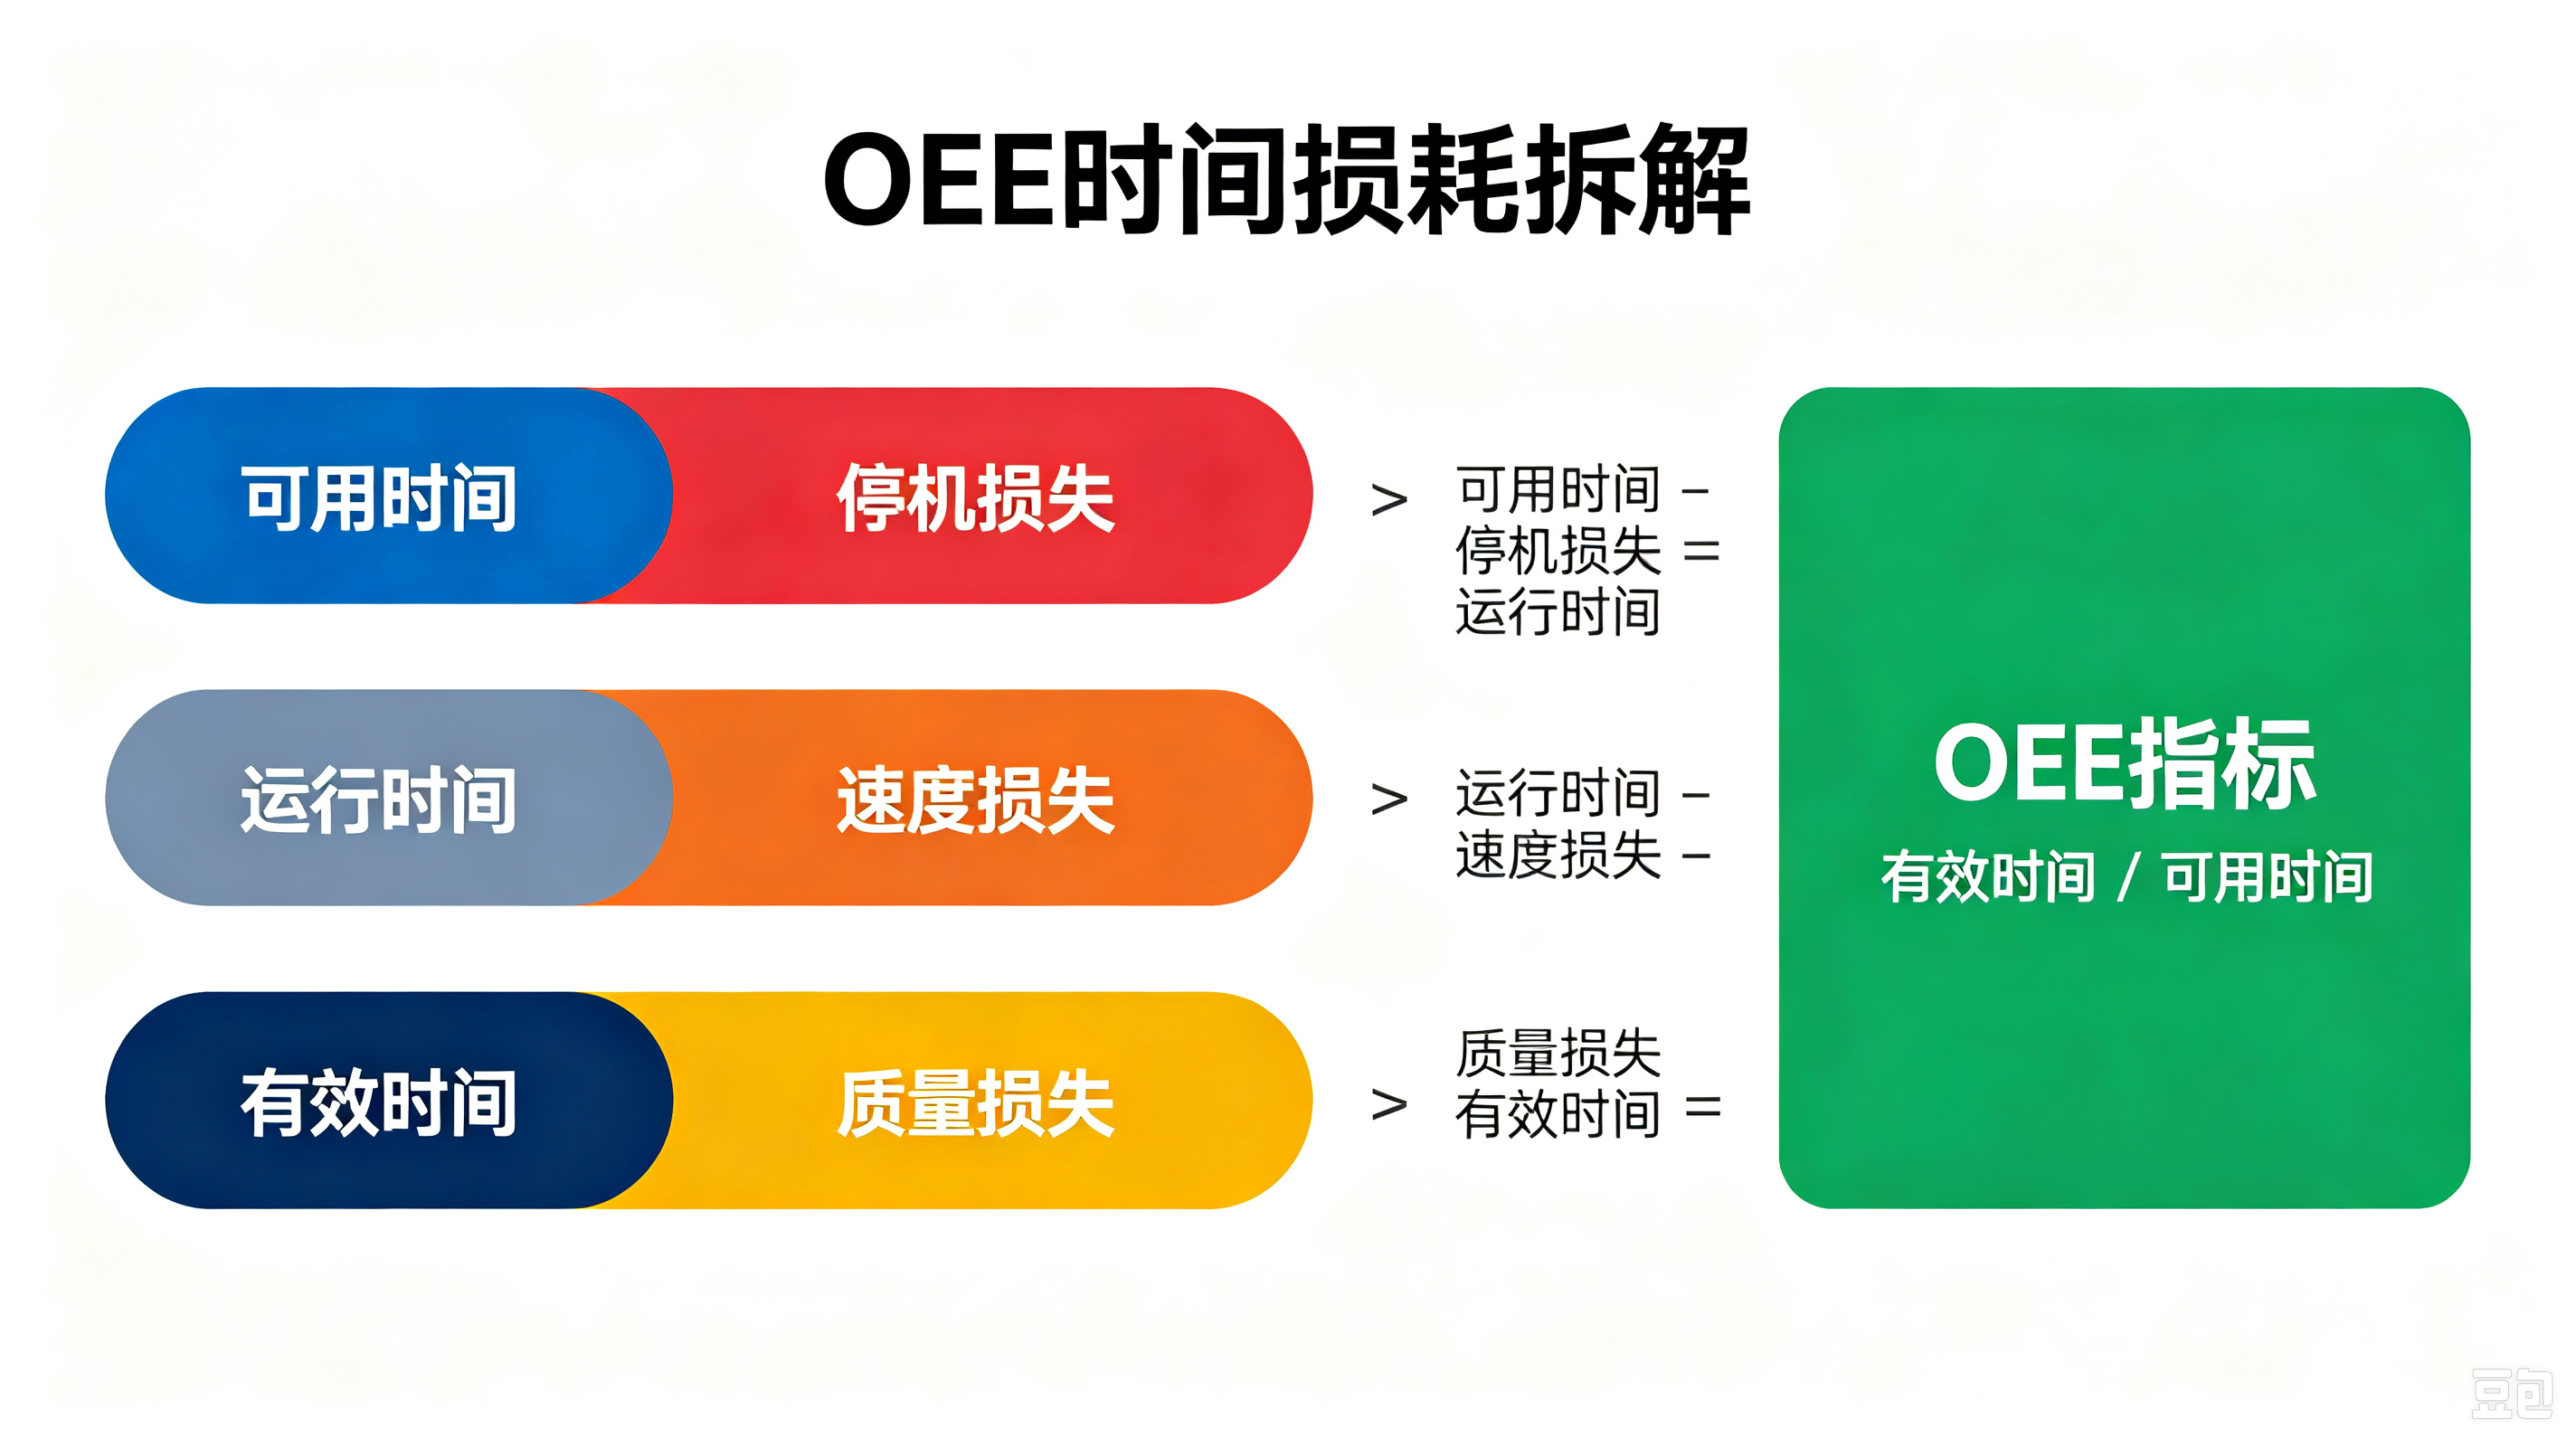
OEE(设备综合效率)是衡量设备利用的核心指标,公式是:
OEE = 时间开动率 × 性能开动率 × 合格率
拆开看:
- 时间开动率:计划生产时间里,设备真正在跑的比例——扣掉停机、换型、待料;
- 性能开动率:实际产出和理论产能的比值——扣掉慢速运行、小停机;
- 合格率:合格品占总产出的比例——扣掉不良与返工。
OEE 的价值在于"把损失拆开看":同样是 80% 的 OEE,一家可能是停机太多,另一家可能是不良太高,改善方向完全不同。但前提一样——报工和停机记录要真实,否则 OEE 只是一个安慰自己的数字。
三、安灯:让异常"藏不住"
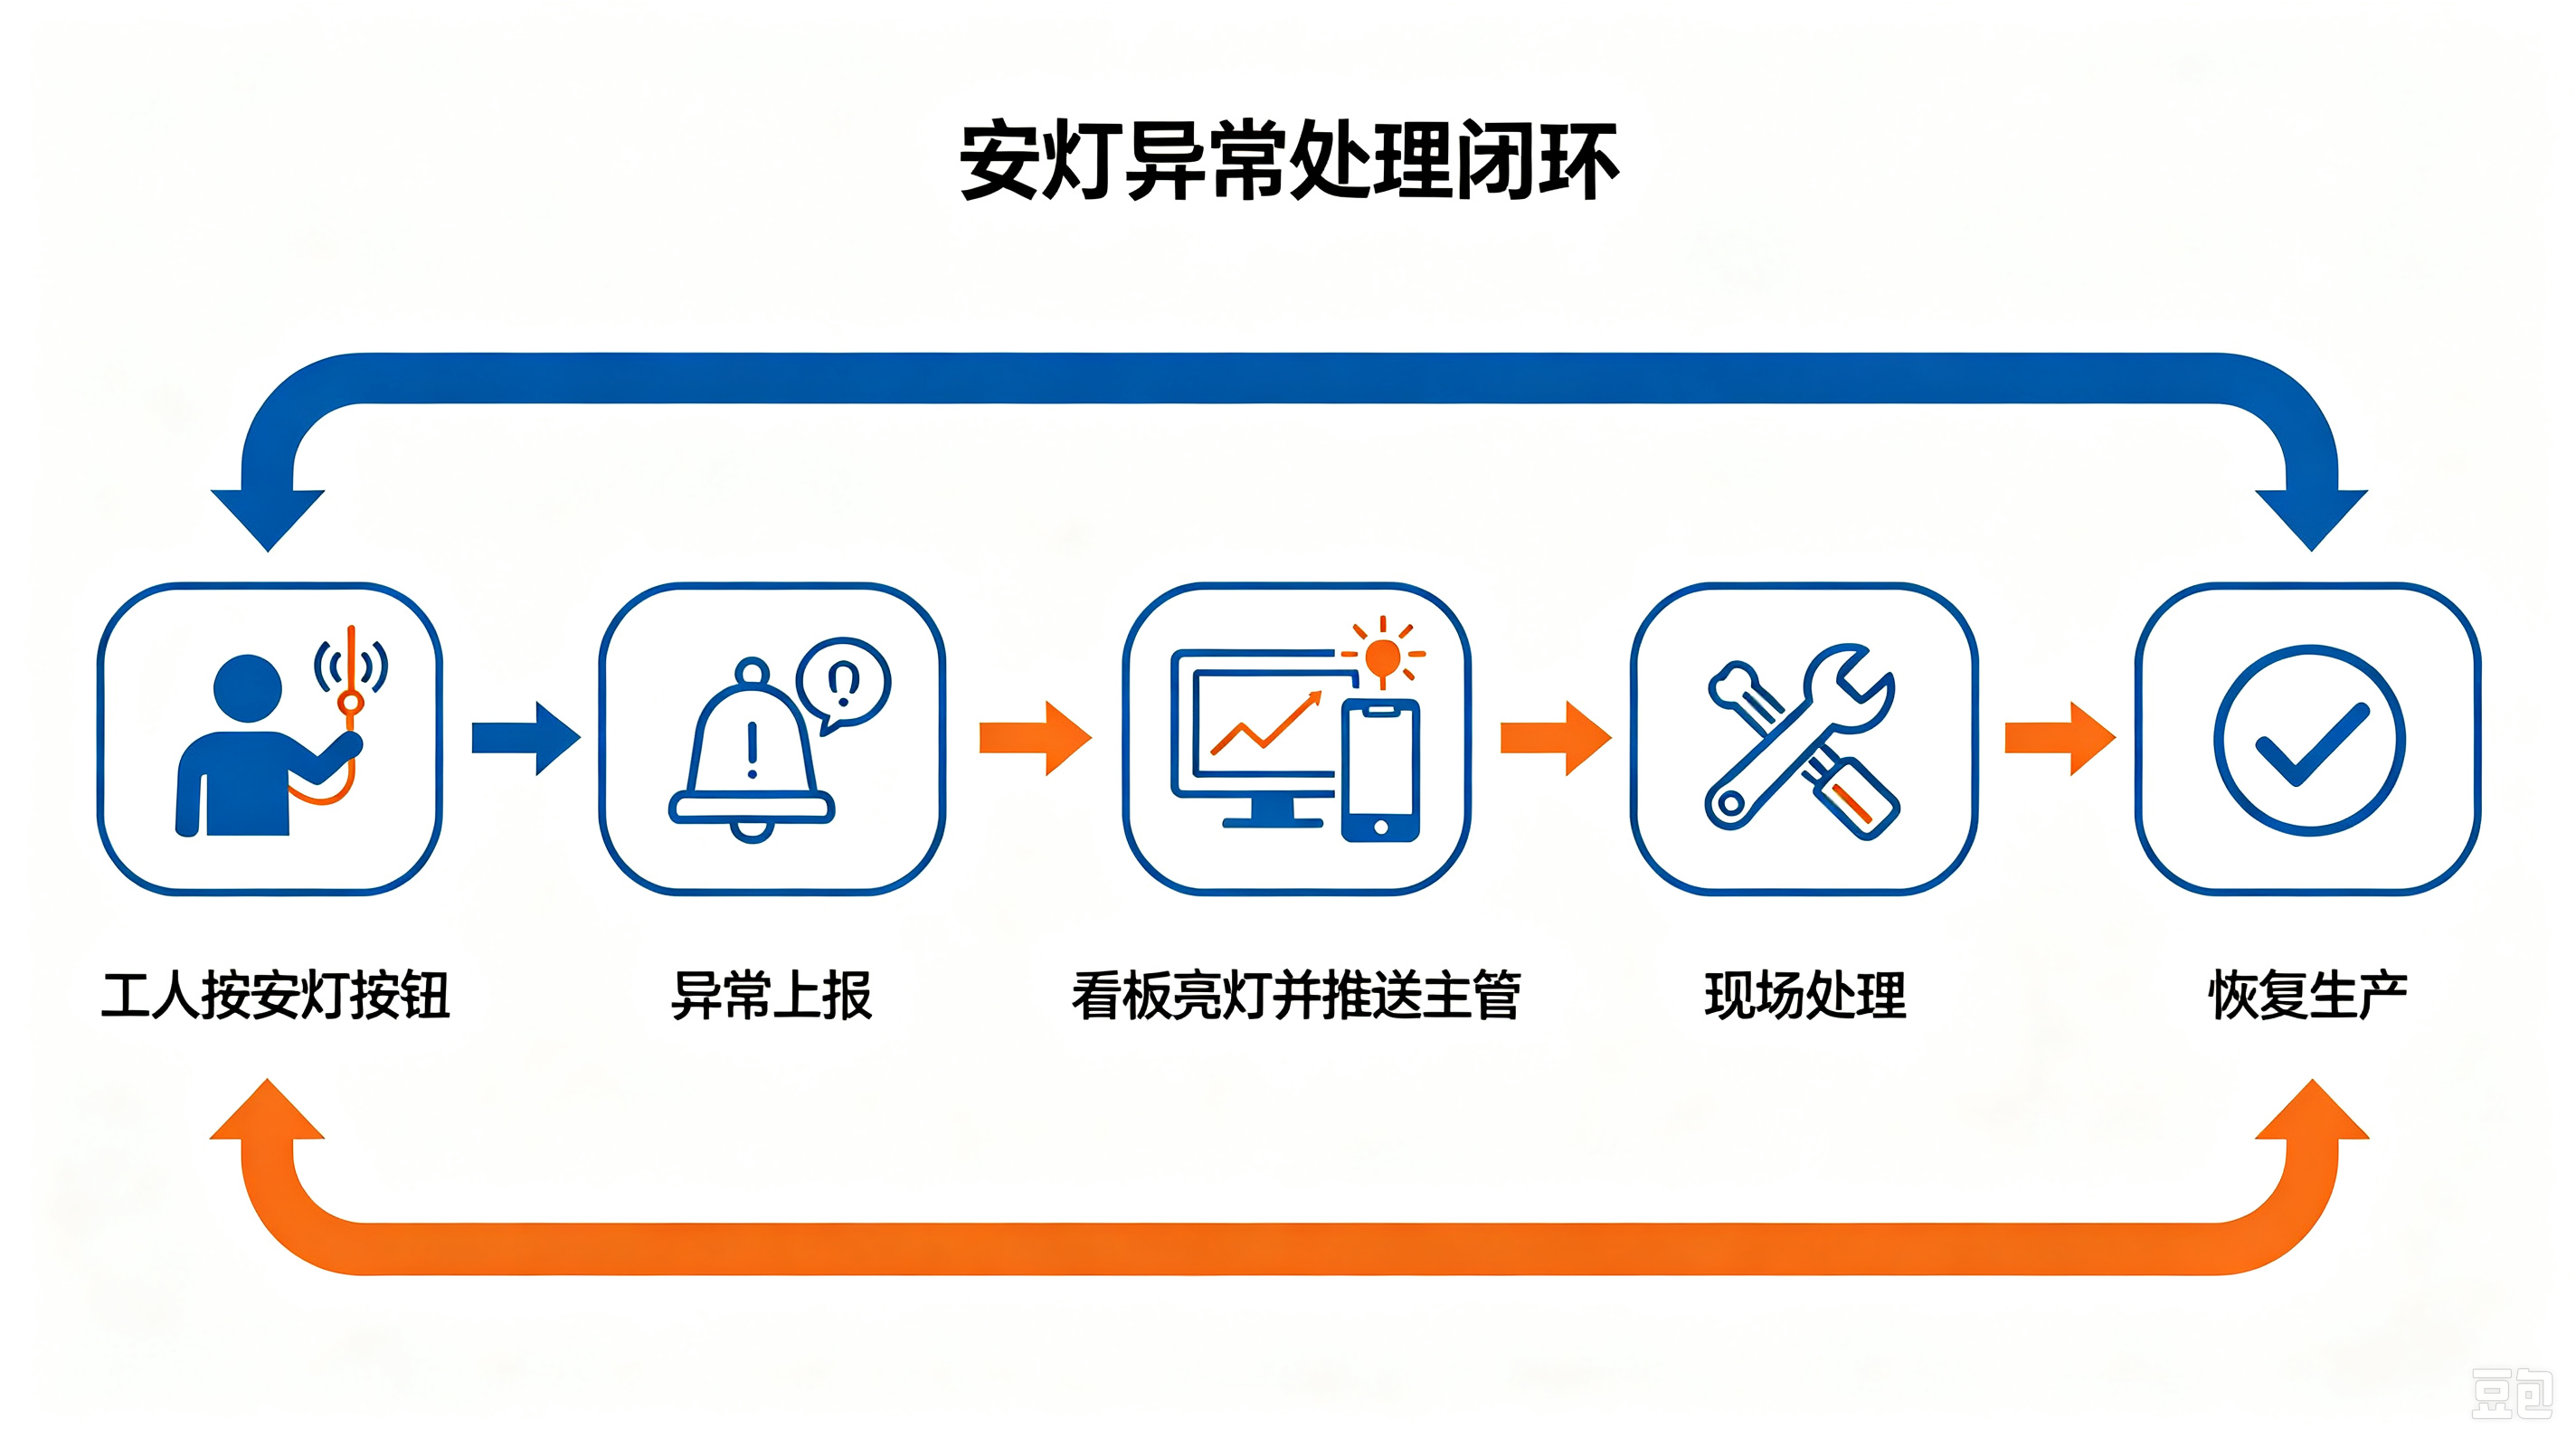
车间里最怕的不是出问题,是问题藏着不报——设备小停没人说,等变成大故障才暴露。安灯(Andon)就是让异常第一时间浮出水面的机制:
工人发现异常(缺料、设备异常、质量问题),按下安灯按钮 → 看板亮灯、系统推送给主管 → 主管响应处理 → 恢复后消警。整个过程留痕,什么异常、多久响应、多久解决,数据都在。
安灯做得好的工厂,异常响应时间会明显缩短——因为它把"问题要等人发现"变成了"问题自己喊人"。
四、数据有了,怎么用才有价值
报工、OEE、安灯的数据都真实了,接下来才是关键——用起来:
用一:日常管理。班前会看昨天的 OEE 和异常,今天盯瓶颈工序——让数据成为每天的决策输入,而不是月底的报表。
用二:定位瓶颈。哪台设备停机最多、哪道工序不良最高、哪个异常反复出现——数据帮你把改善资源投到最该投的地方。
用三:考核与激励。报工数据是计件和绩效的客观依据,减少"干多干少一个样"。
五、给推进车间数字化的建议
第一,别急着买大屏。先把"报工"这个源头做实——数据不准,屏越大越尴尬;第二,指标别贪多,先盯 OEE 和异常响应两个,跑顺了再加;第三,让班组长先用起来,他们觉得有用,车间数字化才算真的落地。
常见问题
OEE 多少算正常?
行业差异很大,离散制造普遍在 60%-85% 区间。比绝对值更重要的是趋势和拆解——看哪类损失最大,才有改善抓手。
看板必须上大屏吗?
不一定。小车间用电脑/平板就能看;大屏更适合需要全车间可见的场景。重点是数据真实实时,载体是次要的。
工人不愿扫码报工怎么办?
先解决"报工对工人有什么用":报工结果和计件/绩效挂钩、减少口头扯皮,工人自然愿意用;同时把扫码做简单,减少操作负担。
评论已关闭
本文评论功能已关闭。如有问题或建议,欢迎通过邮箱联系:sales@smosoft.com